Introduction to Standardized Tooling Instrument and Kinematic Components For precise location in gaging, tooling and scientific instruments
The fundamental kinematic mount is a specialized method of coupling two elements in a mechanical system. One element is usually fixed to the frame of the apparatus, and the other is portable or movable. In a well designed mount, the portable element can be removed and replaced or indexed with nanometric repeatability. The concept of the kinematic mount is to eliminate any or all of the six degrees of freedom between the two elements of the system without using any strenuous clamping or over constraint. These degrees of freedom are usually defined as the three straight axis-"X" axis, "Y" axis,"Z" axis and the rotational axis of pitch, yaw and roll. A large number of variations on the fundamental Kinematic design have been developed. The "classical" design uses three spherical points of contact (balls) that are usually incorporated into one of these elements.
The second element incorporates a vee groove, a conical cup and a plane surface. Some of the factors that limit the ultimate accuracy of a kinematic system are the extreme difficulties of generating high quality conical cups and vee grooves. These problems can be solved using our kinematic components. By substituting two of our high-quality cylinders for the vee grooves and three of our high-quality spheres for the cone, you can achieve orders of magnitude improvement in repeatability. A careful choice of material is required in order to avoid the problem of fretting. Fretting may occur due to the high elastic loads caused by the small contact areas characteristic of most kinematic designs. We have developed our product line around an excellent fret-resistant material. It is a through-hardened, high-chrome, high-carbon stainless steel.
Another excellent choice of material is tungsten carbide. It is very fret-resistant and has an extremely high rigidity (i.e., Young's Modulus of Elasticity). Since it is much more expensive, it is not as widely used. Because there is little or no movement between the elements of a kinematic mount, the same material can be used for all components without the usual problems of wear and galling. Although we manufacture an extensive and expanding line of standard kinematic components, we will also custom-manufacture unique high quality components to your specifications. These may be made of materials with special heat or corrosive-resistant properties, or with different magnetic or electrical characteristics. They may be tailored to fit ideally into your products. These include prismatic Vee-Blocks with optical-quality metal surfaces, Kelvin trihedral cups with optical-quality metal facets and cathedral or Gothic arch-vees with optical quality radii.
Heavy Duty Adjustable Kinematic Coupling
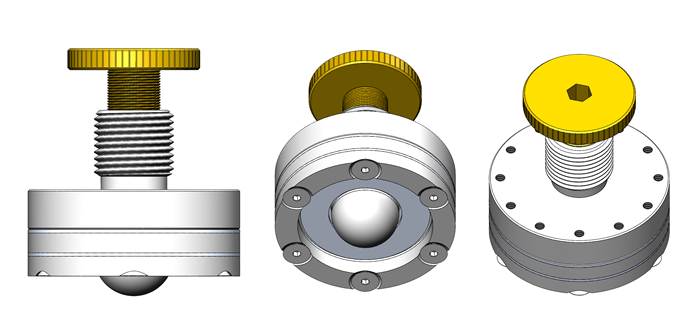 Adjustable Kinematic Coupling, three views
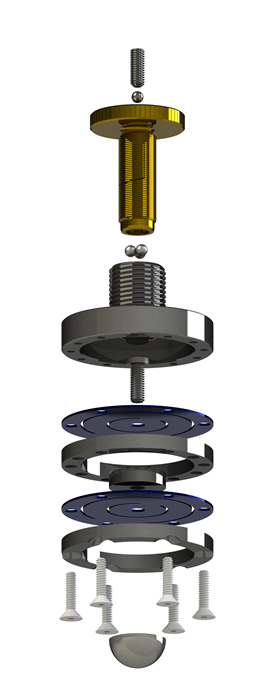 Adjustable Kinematic Coupling, exploded view
Making adjustments in the elevation, tip, or tilt of a kinematic platform has historically been a major problem without a good solution. The most common approach to adjusting changes in elevation was to mount a ball on the end of a fine-pitch threaded-shaft. The shaft and the ball rotate while the ball is in contact with the two faces of a mating vee-block. Rotating the threaded-shaft extended the ball, causing one corner of the kinematic platform to raise or lower depending on which direction the threaded shaft was rotated. But the very small area of contact of the ball with the flat surfaces of the vee-block resulted in extremely high Hertzian stresses.
The big problem with this design begins with the strong tendencies for these highly-stressed rotating surfaces to interact metallurgically with each other, causing spalling and then galling and ultimately fretting, with large craters developing from the rotation of the two parts against each other under load. Another problem with this design is that there is always going to be some clearance between the flanks of the male and female threads, leading to unreliable retention of the original position between the two kinematic platforms.
Still another major problem is that the axis of the ball and the axis of the thread will not be perfectly concentric, so the X and Y positions of the adjustable platform will be constantly changing their positions in complex patterns as the thread is rotated. Another approach to providing adjustability is to provide a long cylindrical tube with a very close fitting cylindrical shaft with a spherical end. This spherical end usually consists of a precision ball that is press-fit into a hole in the end of the shaft.
The entire accuracy of this device depends on the closeness of the fit between the inside and outside diameters of these two cylinders. If the fit is too close, they will cold weld and gall into an immovable structure. There must be lubricant between the two cylinders to keep them from galling. This lubrication-filled gap will slowly move around, shifting the X and Y axes of the upper platform. The adjustment up and down is usually made by a fine threaded member at the top of the assembly.
For this kind of device to work at all, the engagement of the internal and external cylinders must also be of a considerable length. By machining a key-way-like feature in one end it can be made so that it does not rotate as the adjustment is made, but again, there still must be clearance between the key and the key-way. What it comes down to is that this kind of design isn’t very good. It is much too long, it is expensive, there is stick and slip, and far too much backlash for any fine work, and the kinematic contact points are inexorably damaged by adjusting them.
The FlexaSphere Kinematic Coupling
We have now developed a totally new approach to adjustable kinematic couplings called the FlexaSphere, which solves all of these historical problems that have plagued adjustable kinematic couplings once and for all. With this new design, the ball does not rotate! Our device uses a standard ball size of .750-inch. The ball material is a 58-HRC hardened stainless-steel.
The ball has no backlash at all and it does not drift over time. The basic design is a dual diaphragm assembly that is driven by a large .500-inch diameter 40-threads-per-inch male-screw mounted in an extremely rigid steel housing. The new design is totally free from any form of hysteresis! The assembly is so extremely stiff, it is hard to even compare it with any other style of adjustable kinematic coupling.
The ball moves straight up and down, so the adjustment causes no shift in the X or Y axes of the platform. This new approach to adjusting kinematic couplings allow easy movement in micro-inch increments for more than a tenth of an inch (0.100”) total travel.
Superior Position-Locking
There is a serious question that must be addressed in the design of all adjustable kinematic couples, that is: How do you lock the adjustment-screw in place after the final setting is made?
One option is not to lock the screw at all, but to depend on the fine pitch thread to remain where it was set. Using this approach, just a little vibration and your settings are lost. The most common locking mechanism is the jam nut. Using this method, there is a second nut that is somehow tightened against the end of the main body thread, stopping all rotation. A big problem here is that the clamping action always significantly alters the desired setting.
Another much better method is to split one end of the threaded-tube and tighten a tapered nut over it to compress the female thread against the adjustable male-threaded element, until it stops all rotation. This method is good, but it adds useless length to the overall dimensions of the assembly, it is bulky, it is expensive to produce, and it requires a high force to rotate the locking nut.
Our technique used on the FlexaSphere is to expand the outside-diameter of the male-threaded member against the female-threaded rigid housing. This locking method requires almost no torque. It locks all motion, making it impossible to move the setting. It does not change any of the settings, not even micro-inches. Finally, this clamping method is perpetual, there is no wear on any of the elements.
Flexacanoe: A Coupling for Higher Loads
An additional giant leap forward in kinematic design can be achieved by combining the adjustability of the FlexaSphere-750 in conjunction with our .750" Subminiature Canoe Sphere (CS-750-SM).
Because the FlexaSphere can produce precision linear movement without rotation, a canoe-sphere, capable of enormous load-carrying capacity compared to a ball, can be used instead, producing the FlexaCanoe.
Need Even More Load Capacity?
We are now producing a 4" diameter version called the Flexcanoe-2000, which uses our most popular canoesphere, the 2" diameter CS-2000-CPM in the same basic FlexaSphere design, allowing it to bear several thousand pounds. With the Flexcanoe-2000, our canoesphere can now be positioned in microinches at will.
| Part Number |
Description |
Contact Element |
Price |
| FlexaSphere-750 |
2" diameter with .750" Truncated ball |
.750" Stainless Truncated Ball |
$135 |
| FlexCanoe-750 |
2" diameter with .750 Canoesphere |
CS-750-SM Canoe |
$392 |
| FlexCanoe-2000 |
4" diameter with 2" Canoesphere |
CS-2000-CPM |
$405 |
Heavy Duty Adjustable Kinematic Coupling
Adjustable Kinematic Coupling, three views
Adjustable Kinematic Coupling, exploded view
Making adjustments in the elevation, tip, or tilt of a kinematic platform has historically been a major problem without a good solution. The most common approach to adjusting changes in elevation was to mount a ball on the end of a fine-pitch threaded-shaft. The shaft and the ball rotate while the ball is in contact with the two faces of a mating vee-block. Rotating the threaded-shaft extended the ball, causing one corner of the kinematic platform to raise or lower depending on which direction the threaded shaft was rotated. But the very small area of contact of the ball with the flat surfaces of the vee-block resulted in extremely high Hertzian stresses.
The big problem with this design begins with the strong tendencies for these highly-stressed rotating surfaces to interact metallurgically with each other, causing spalling and then galling and ultimately fretting, with large craters developing from the rotation of the two parts against each other under load. Another problem with this design is that there is always going to be some clearance between the flanks of the male and female threads, leading to unreliable retention of the original position between the two kinematic platforms.
Still another major problem is that the axis of the ball and the axis of the thread will not be perfectly concentric, so the X and Y positions of the adjustable platform will be constantly changing their positions in complex patterns as the thread is rotated. Another approach to providing adjustability is to provide a long cylindrical tube with a very close fitting cylindrical shaft with a spherical end. This spherical end usually consists of a precision ball that is press-fit into a hole in the end of the shaft.
The entire accuracy of this device depends on the closeness of the fit between the inside and outside diameters of these two cylinders. If the fit is too close, they will cold weld and gall into an immovable structure. There must be lubricant between the two cylinders to keep them from galling. This lubrication-filled gap will slowly move around, shifting the X and Y axes of the upper platform. The adjustment up and down is usually made by a fine threaded member at the top of the assembly.
For this kind of device to work at all, the engagement of the internal and external cylinders must also be of a considerable length. By machining a key-way-like feature in one end it can be made so that it does not rotate as the adjustment is made, but again, there still must be clearance between the key and the key-way. What it comes down to is that this kind of design isn’t very good. It is much too long, it is expensive, there is stick and slip, and far too much backlash for any fine work, and the kinematic contact points are inexorably damaged by adjusting them.
The FlexaSphere Kinematic Coupling
We have now developed a totally new approach to adjustable kinematic couplings called the FlexaSphere, which solves all of these historical problems that have plagued adjustable kinematic couplings once and for all. With this new design, the ball does not rotate! Our device uses a standard ball size of .750-inch. The ball material is a 58-HRC hardened stainless-steel.
The ball has no backlash at all and it does not drift over time. The basic design is a dual diaphragm assembly that is driven by a large .500-inch diameter 40-threads-per-inch male-screw mounted in an extremely rigid steel housing. The new design is totally free from any form of hysteresis! The assembly is so extremely stiff, it is hard to even compare it with any other style of adjustable kinematic coupling.
The ball moves straight up and down, so the adjustment causes no shift in the X or Y axes of the platform. This new approach to adjusting kinematic couplings allow easy movement in micro-inch increments for more than a tenth of an inch (0.100”) total travel.
Superior Position-Locking
There is a serious question that must be addressed in the design of all adjustable kinematic couples, that is: How do you lock the adjustment-screw in place after the final setting is made?
One option is not to lock the screw at all, but to depend on the fine pitch thread to remain where it was set. Using this approach, just a little vibration and your settings are lost. The most common locking mechanism is the jam nut. Using this method, there is a second nut that is somehow tightened against the end of the main body thread, stopping all rotation. A big problem here is that the clamping action always significantly alters the desired setting.
Another much better method is to split one end of the threaded-tube and tighten a tapered nut over it to compress the female thread against the adjustable male-threaded element, until it stops all rotation. This method is good, but it adds useless length to the overall dimensions of the assembly, it is bulky, it is expensive to produce, and it requires a high force to rotate the locking nut.
Our technique used on the FlexaSphere is to expand the outside-diameter of the male-threaded member against the female-threaded rigid housing. This locking method requires almost no torque. It locks all motion, making it impossible to move the setting. It does not change any of the settings, not even micro-inches. Finally, this clamping method is perpetual, there is no wear on any of the elements.
Flexacanoe: A Coupling for Higher Loads
An additional giant leap forward in kinematic design can be achieved by combining the adjustability of the FlexaSphere-750 in conjunction with our .750" Subminiature Canoe Sphere (CS-750-SM).
Because the FlexaSphere can produce precision linear movement without rotation, a canoe-sphere, capable of enormous load-carrying capacity compared to a ball, can be used instead, producing the FlexaCanoe.
Need Even More Load Capacity?
We are now producing a 4" diameter version called the Flexcanoe-2000, which uses our most popular canoesphere, the 2" diameter CS-2000-CPM in the same basic FlexaSphere design, allowing it to bear several thousand pounds. With the Flexcanoe-2000, our canoesphere can now be positioned in microinches at will.
| Part Number |
Description |
Contact Element |
Price |
| FlexaSphere-750 |
2" diameter with .750" Truncated ball |
.750" Stainless Truncated Ball |
$135 |
| FlexCanoe-750 |
2" diameter with .750 Canoesphere |
CS-750-SM Canoe |
$392 |
| FlexCanoe-2000 |
4" diameter with 2" Canoesphere |
CS-2000-CPM |
$405 |
Heavy Duty Adjustable Kinematic Coupling
Adjustable Kinematic Coupling, three views
Adjustable Kinematic Coupling, exploded view
Making adjustments in the elevation, tip, or tilt of a kinematic platform has historically been a major problem without a good solution. The most common approach to adjusting changes in elevation was to mount a ball on the end of a fine-pitch threaded-shaft. The shaft and the ball rotate while the ball is in contact with the two faces of a mating vee-block. Rotating the threaded-shaft extended the ball, causing one corner of the kinematic platform to raise or lower depending on which direction the threaded shaft was rotated. But the very small area of contact of the ball with the flat surfaces of the vee-block resulted in extremely high Hertzian stresses.
The big problem with this design begins with the strong tendencies for these highly-stressed rotating surfaces to interact metallurgically with each other, causing spalling and then galling and ultimately fretting, with large craters developing from the rotation of the two parts against each other under load. Another problem with this design is that there is always going to be some clearance between the flanks of the male and female threads, leading to unreliable retention of the original position between the two kinematic platforms.
Still another major problem is that the axis of the ball and the axis of the thread will not be perfectly concentric, so the X and Y positions of the adjustable platform will be constantly changing their positions in complex patterns as the thread is rotated. Another approach to providing adjustability is to provide a long cylindrical tube with a very close fitting cylindrical shaft with a spherical end. This spherical end usually consists of a precision ball that is press-fit into a hole in the end of the shaft.
The entire accuracy of this device depends on the closeness of the fit between the inside and outside diameters of these two cylinders. If the fit is too close, they will cold weld and gall into an immovable structure. There must be lubricant between the two cylinders to keep them from galling. This lubrication-filled gap will slowly move around, shifting the X and Y axes of the upper platform. The adjustment up and down is usually made by a fine threaded member at the top of the assembly.
For this kind of device to work at all, the engagement of the internal and external cylinders must also be of a considerable length. By machining a key-way-like feature in one end it can be made so that it does not rotate as the adjustment is made, but again, there still must be clearance between the key and the key-way. What it comes down to is that this kind of design isn’t very good. It is much too long, it is expensive, there is stick and slip, and far too much backlash for any fine work, and the kinematic contact points are inexorably damaged by adjusting them.
The FlexaSphere Kinematic Coupling
We have now developed a totally new approach to adjustable kinematic couplings called the FlexaSphere, which solves all of these historical problems that have plagued adjustable kinematic couplings once and for all. With this new design, the ball does not rotate! Our device uses a standard ball size of .750-inch. The ball material is a 58-HRC hardened stainless-steel.
The ball has no backlash at all and it does not drift over time. The basic design is a dual diaphragm assembly that is driven by a large .500-inch diameter 40-threads-per-inch male-screw mounted in an extremely rigid steel housing. The new design is totally free from any form of hysteresis! The assembly is so extremely stiff, it is hard to even compare it with any other style of adjustable kinematic coupling.
The ball moves straight up and down, so the adjustment causes no shift in the X or Y axes of the platform. This new approach to adjusting kinematic couplings allow easy movement in micro-inch increments for more than a tenth of an inch (0.100”) total travel.
Superior Position-Locking
There is a serious question that must be addressed in the design of all adjustable kinematic couples, that is: How do you lock the adjustment-screw in place after the final setting is made?
One option is not to lock the screw at all, but to depend on the fine pitch thread to remain where it was set. Using this approach, just a little vibration and your settings are lost. The most common locking mechanism is the jam nut. Using this method, there is a second nut that is somehow tightened against the end of the main body thread, stopping all rotation. A big problem here is that the clamping action always significantly alters the desired setting.
Another much better method is to split one end of the threaded-tube and tighten a tapered nut over it to compress the female thread against the adjustable male-threaded element, until it stops all rotation. This method is good, but it adds useless length to the overall dimensions of the assembly, it is bulky, it is expensive to produce, and it requires a high force to rotate the locking nut.
Our technique used on the FlexaSphere is to expand the outside-diameter of the male-threaded member against the female-threaded rigid housing. This locking method requires almost no torque. It locks all motion, making it impossible to move the setting. It does not change any of the settings, not even micro-inches. Finally, this clamping method is perpetual, there is no wear on any of the elements.
Flexacanoe: A Coupling for Higher Loads
An additional giant leap forward in kinematic design can be achieved by combining the adjustability of the FlexaSphere-750 in conjunction with our .750" Subminiature Canoe Sphere (CS-750-SM).
Because the FlexaSphere can produce precision linear movement without rotation, a canoe-sphere, capable of enormous load-carrying capacity compared to a ball, can be used instead, producing the FlexaCanoe.
Need Even More Load Capacity?
We are now producing a 4" diameter version called the Flexcanoe-2000, which uses our most popular canoesphere, the 2" diameter CS-2000-CPM in the same basic FlexaSphere design, allowing it to bear several thousand pounds. With the Flexcanoe-2000, our canoesphere can now be positioned in microinches at will.
| Part Number |
Description |
Contact Element |
Price |
| FlexaSphere-750 |
2" diameter with .750" Truncated ball |
.750" Stainless Truncated Ball |
$135 |
| FlexCanoe-750 |
2" diameter with .750 Canoesphere |
CS-750-SM Canoe |
$392 |
| FlexCanoe-2000 |
4" diameter with 2" Canoesphere |
CS-2000-CPM |
$405 |
The Subminiature Canoe Sphere - .750" Canoe Sphere
Part#: CS-750-SM
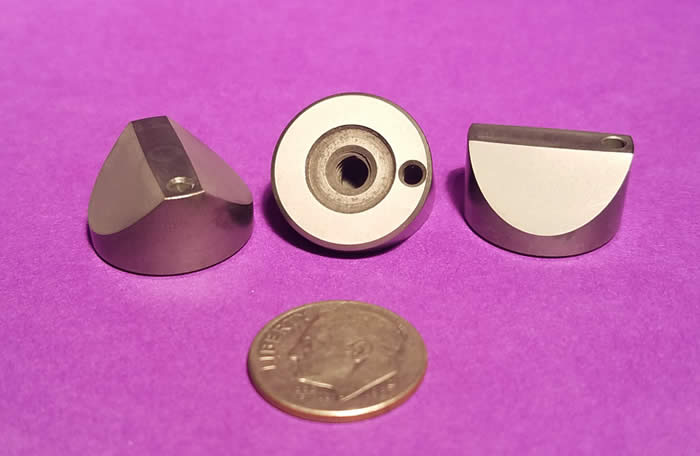
We have developed a 3/4" diameter Canoe Sphere (19.05mm) for even smaller applications. These have a spherical radius ground and lapped into its contact faces of approximately 10" (.25 m). We have built a unique, single-purpose machine that precision-grinds the desired radius, and only that radius, into this part. This part features the same ultra-fine-grain, high-chrome, high-carbon, 440C stainless steel hardened to 58 HRC minimum as our other Canoe-Spheres.
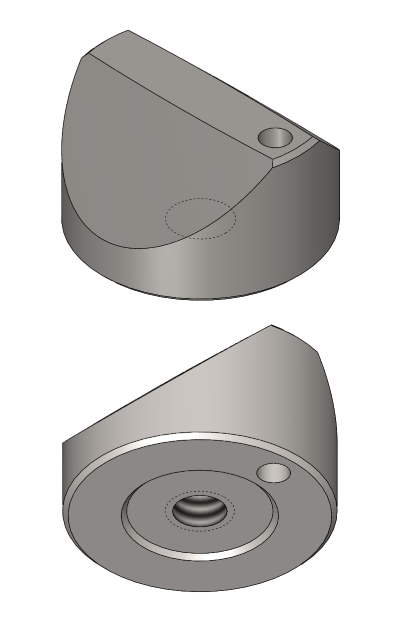
It uses a surface-mounted design with a blind hole on the bottom with a 10-24 thread, clamped from the rear, with a single .09375" alignment pin hole to the side. The bottom is also ground and lapped flat. It can be easily paired with our Surface-Mounted Veeblock (part # VB-75-SM), or our Mid-Size Post-Mounted Veeblock (part # VB-375-CPM).
This part (#CS-750-SM) is available for an investment of $145.50.
Plain Flat Kinematic Component
For many years past, the trend in kinematic coupling designs has shunned the classical conical cup, vee block and flat plane as described by both Maxwell and Lord Kelvin in separate publications in the late eighteen-hundreds. This reluctance was based on the great difficulty of generating very high quality conical and vee block surfaces.
Standardized kinematic components are now available that solve these age old quality limitations. Availability of these components has rekindled interest in the classical designs with the many advantages that are offered by the diverse components. An outstanding example of these advantages is the ability of an axis to pivot with unheard of accuracy along the line axis between the Conical Cup and the Vee Block.
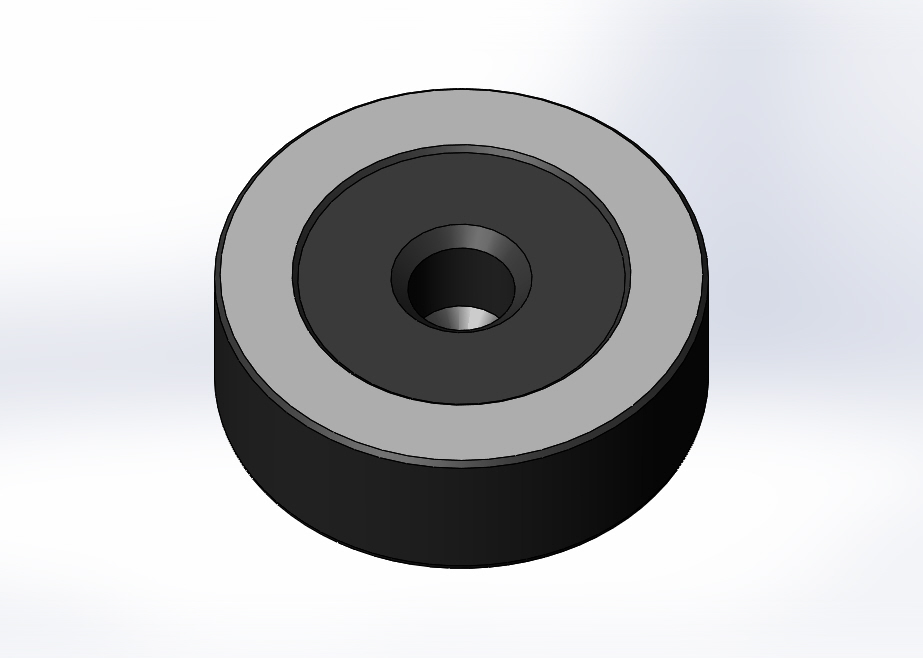
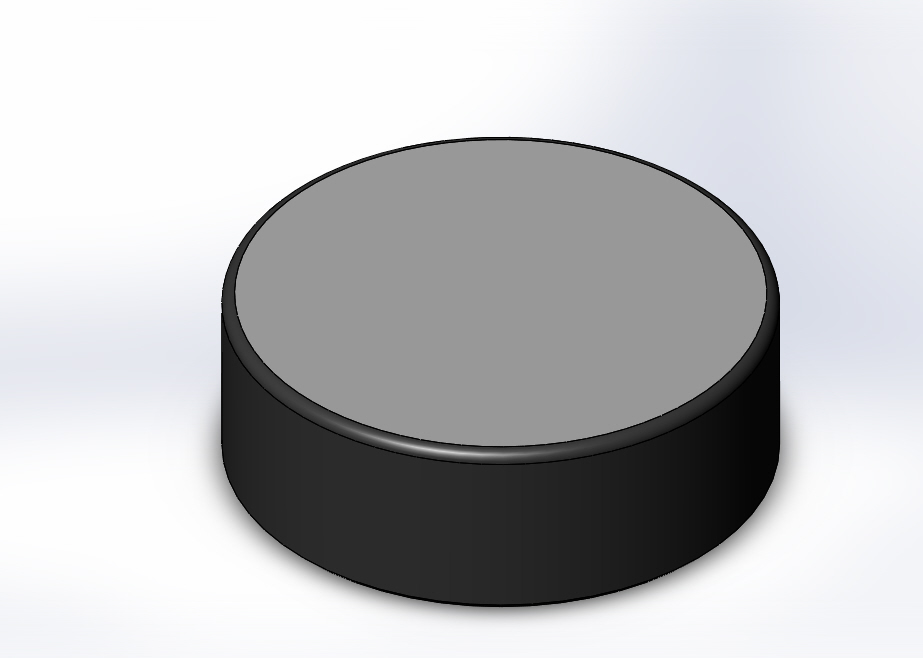
Figure: F-875-SM
Among the kinematic purists out there, this will end up as a button pushing opportunity. If the Vee Block is pointed at the bisector of the kinematic axis of the coupling, the line axis of the pivot could undulate because the two tangent contacts are not on the pivot axis. If on the other hand, the Vee Block is pointed parallel to the axis, we want to depict that we are no longer in strict compliance with kinematic principles.
If there is one thing that we have learned through the years, is that kinematics in general are very forgiving. A line of standardized flat components are available to go along with the conical cups and the more sophisticated components like the Rose Bud and Prismatic Components. The design of the first of the standard flat devices is for everyday applications. It is a disk made of micro "rained" stainless steel that is hardened to 58 HRC minimum. These disks are ground parallel and the working surface is lapped flat with a 2 microinch (.05 micrometer) Ra surface quality. There is a blind threaded hole in the back surface to hold them on the Kinematic Platform.
Special Order Only
We will custom manufacturer any special design required to fill specific customer needs for corrosion resistance and magnetic or electrical properties. The third option has the same design features as the standard flat devices except it has a precision ground cylindrical boss that provides excellent locate-ability. For premium applications, there is a steel disk that is threaded on the outside diameter. There is a smaller tungsten carbide disk glued in the center of the working face. This carbide disk is lapped flat with 1 microinch (.025 micrometer) Ra surface quality. Tungsten Carbide is the stiffest, hardest, commercially available material, with a Young's Modulus of Elasticity of 98,000,000 PSI and a hardness of 91 HRA.
This thread on the disk can be used as an adjustment or to lock the device in place. As an alternative, it can simply be permanently glued into an oversize counterbore. There are four holes drilled in the top face. This allows adjustment up and down by rotating it with a special Spanner Wrench, Part Number SW -1.
Plain Flat Kinematic Component
For many years past, the trend in kinematic coupling designs has shunned the classical conical cup, vee block and flat plane as described by both Maxwell and Lord Kelvin in separate publications in the late eighteen-hundreds. This reluctance was based on the great difficulty of generating very high quality conical and vee block surfaces.
Standardized kinematic components are now available that solve these age old quality limitations. Availability of these components has rekindled interest in the classical designs with the many advantages that are offered by the diverse components. An outstanding example of these advantages is the ability of an axis to pivot with unheard of accuracy along the line axis between the Conical Cup and the Vee Block.
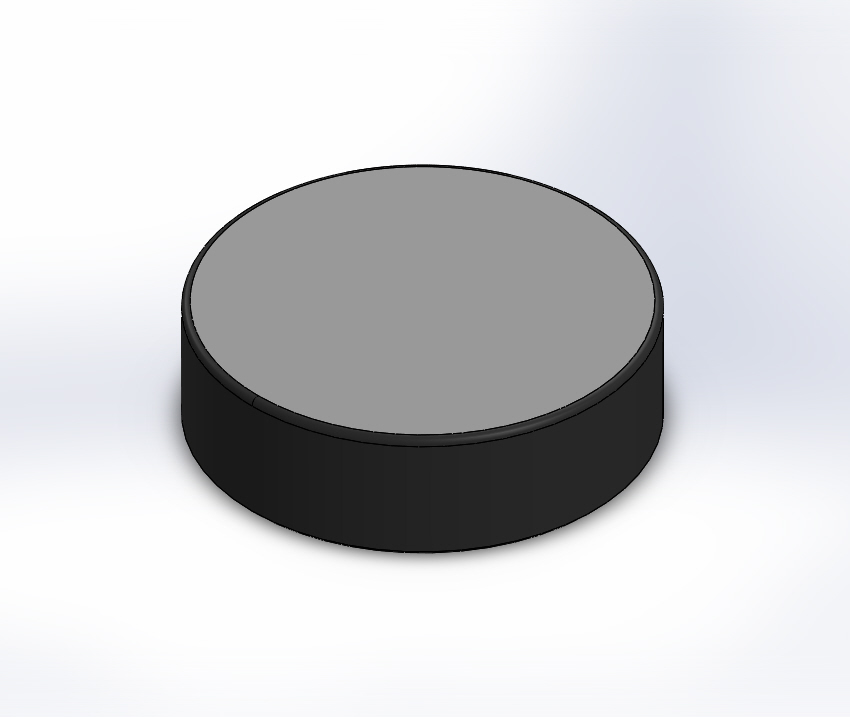
Figure: F-112-SM
Among the kinematic purists out there, this will end up as a button pushing opportunity. If the Vee Block is pointed at the bisector of the kinematic axis of the coupling, the line axis of the pivot could undulate because the two tangent contacts are not on the pivot axis. If on the other hand, the Vee Block is pointed parallel to the axis, we want to depict that we are no longer in strict compliance with kinematic principles.
If there is one thing that we have learned through the years, is that kinematics in general are very forgiving. A line of standardized flat components are available to go along with the conical cups and the more sophisticated components like the Rose Bud and Prismatic Components. The design of the first of the standard flat devices is for everyday applications. It is a disk made of micro "rained" stainless steel that is hardened to 58 HRC minimum. These disks are ground parallel and the working surface is lapped flat with a 2 microinch (.05 micrometer) Ra surface quality. There is a blind threaded hole in the back surface to hold them on the Kinematic Platform.
Special Order Only
We will custom manufacturer any special design required to fill specific customer needs for corrosion resistance and magnetic or electrical properties. The third option has the same design features as the standard flat devices except it has a precision ground cylindrical boss that provides excellent locate-ability. For premium applications, there is a steel disk that is threaded on the outside diameter. There is a smaller tungsten carbide disk glued in the center of the working face. This carbide disk is lapped flat with 1 microinch (.025 micrometer) Ra surface quality. Tungsten Carbide is the stiffest, hardest, commercially available material, with a Young's Modulus of Elasticity of 98,000,000 PSI and a hardness of 91 HRA.
This thread on the disk can be used as an adjustment or to lock the device in place. As an alternative, it can simply be permanently glued into an oversize counterbore. There are four holes drilled in the top face. This allows adjustment up and down by rotating it with a special Spanner Wrench, Part Number SW -1.
THE CYLINDER WITH TWO CONCENTRIC BLIND HOLES MAKES A GOOD ELEMENT FOR KINEMATIC SYSTEMS, WHERE THIS SIMPLE DESIGN CAN BE APPLIED._x000D_
_x000D_
THIS GENERAL PURPOSE COMPONENT IS WIDELY USED BY THE GAGE INDUSTRY._x000D_
_x000D_
THE .500", AND .750" CYLINDERS ARE ALSO AVAILABLE._x000D_
_x000D_
TUNGSTEN CARBIDE IS AVAILABLE ON SPECIAL ORDER.
THE LOTUS WRENCH IS A TOOL DESIGNED EXCLUSIVELY FOR INSTALLING TRUNCATED AND THREADED BALLS._x000D_
_x000D_ THE BALL IS SIMPLY PLACED ON A FLAT SURFACE, AND THE OPEN WRENCH IS PLACED OVER IT. THE SCREW IN THE SIDE OF THE WRENCH IS TIGHTENED, CLAMPING THE BALL SOLIDLY. THE BALL IS SCREWED INTO POSITION. WHEN THE SIDE-SCREW IS LOOSENED, THE WRENCH OPENS AND IS REMOVED._x000D_
_x000D_ THE WRENCH IS MADE OF NON-MARRING BRASS TO PREVENT DEGRADATION TO THE QUALITY OF THE BALL.
THE TRUNCATED AND RECESSED BALL IS AN INEXPENSIVE MODIFIED BALL FORM._x000D_
_x000D_
THE ANNULAR RING RESULTING FROM THE RECESS FORMS AN EXTREMELY STABLE MOUNTING SURFACE._x000D_
_x000D_
THE VERY ROUGH ELECTRICAL DISCHARGE MACHINED SURFACE OF THE RECESS IS EXCELLENT FOR GLUING._x000D_
_x000D_
THIS FORM HAS A MUCH LOWER PROFILE THAN A COMPLETE BALL._x000D_
_x000D_
THE DESIGN HAS A .005" DEEP RECESS ON ITS FLAT SURFACE THAT IS MADE VERY ROUGH BY ELECTRICAL DISCHARGE MACHINING. THIS ROUGH SURFACE IS USED IN APPLICATIONS WHERE THE BALL IS GLUED IN PLACE._x000D_
THE TRUNCATED AND THREADED BALL IS OUR MOST WIDELY USED KINEMATIC COMPONENT._x000D_
_x000D_ BECAUSE THE BALL IS HELD FROM BEHIND WITH A MACHINE SCREW, THERE IS NO INTERRUPTION OF THE SPHERICAL SURFACE. THIS PROVIDES A SMOOTH, CLEAN WORKING SURFACE._x000D_
_x000D_ THIS BALL IS HELD IN PLACE BY A THREADED FASTENER._x000D_
_x000D_ IT HAS A .005" DEEP RECESS ON THE FLAT SURFACE THAT IS MADE VERY ROUGH BY ELECTRICAL DISCHARGE MACHINING (EDM). WHEN MAXIMUM RELIABILITY IS REQUIRED, GLUE MAY BE APPLIED TO THIS ROUGH SURFACE TO FORM A PERMANENT BOND BETWEEN THIS COMPONENT, THE MACHINE SCREW, AND THE MOUNTING SURFACE._x000D_
_x000D_ THE ANNULAR RING RESULTING FROM THE RECESS FORMS AN EXTREMELY STABLE MOUNTING SURFACE._x000D_
_x000D_ THREE OF THESE BALLS PROVIDE A VERY HIGH QUALITY SUBSTITUTE FOR A CONICAL CUP OR TRIHEDRAL CLAMP._x000D_
_x000D_ THIS DESIGN HAS A MUCH LOWER PROFILE HEIGHT THAN A COMPLETE BALL._x000D_
_x000D_ THESE BALLS ARE AN EXCELLENT CHOICE FOR THE THREE SPHERICAL CONTACT POINTS IN THE KINEMATIC SYSTEM._x000D_
THE TRUNCATED CYLINDER WITH BLIND HOLES IS A LOW-COST MODIFIED CYLINDER WITH HIGH MOUNTING STRENGTH. THIS VERSION IS USUALLY PINNED AND GLUED TO HOLD IT IN POSITION. THIS DESIGN IS OFTEN EMPLOYED IN PRODUCTION APPLICATIONS WHERE LARGE NUMBERS OF KINEMATIC COMPONENTS REQUIRE MAXIMUM ECONOMY._x000D_
_x000D_
THESE HARDENED AND DIMENSIONALLY STABILIZED STAINLESS STEEL CYLINDERS ARE PRECISION GROUND AND MACHINE LAPPED TO PROVIDE EXCELLENT CYLINDRICITY WITH CLOSE DIMENSIONAL TOLERANCE._x000D_
_x000D_
THE HIGHLY-REGULAR LOW MICRO INCH SURFACE TEXTURE GENERATED BY THE MACHINE LAPPING LEADS TO LOW HYSTERESIS AND EXCELLENT REPEATABILITY._x000D_
_x000D_
TWO PARALLEL MOUNTED CYLINDERS FORM A VERY HIGH QUALITY SUBSTITUTE FOR THE HARD-TO-MANUFACTURE VEE GROOVE._x000D_
_x000D_
THE REDUCED PROFILE HEIGHT, THE ADDED STABILITY OF THE FLAT BASE, AND THE HIGHER LOAD-CARRYING CAPACITY ARE ALL GOOD SELLING POINTS FOR THIS DESIGN.
THE TRUNCATED AND RECESSED CYLINDER IS USED WHERE REDUCED PROFILE HEIGHT AND OR INCREASED MECHANICAL STABILITY PROVIDED BY THE FLAT RIM ARE REQUIRED._x000D_
_x000D_ THIS DESIGN HAS A .005" DEEP RECESS ON ITS FLAT SURFACE THAT IS MADE VERY ROUGH BY ELECTRICAL DISCHARGE MACHINING. THIS ROUGH SURFACE IS USED IN APPLICATIONS WHERE THE CYLINDER IS GLUED IN PLACE._x000D_
_x000D_ THESE HARDENED AND DIMENSIONALLY STABILIZED STAINLESS STEEL CYLINDERS ARE PRECISION GROUND AND MACHINE LAPPED TO PROVIDE EXCELLENT CYLINDRICITY WITH CLOSE DIMENSIONAL TOLERANCE._x000D_
_x000D_ THE HIGHLY UNIFORM LOW MICROINCH SURFACE TEXTURE GENERATED BY THE MACHINE LAPPING LEADS TO LOW HYSTERESIS AND EXCELLENT REPEATABILITY._x000D_ TRUNCATED AND RECESSED CYLINDER_x000D_
_x000D_ TWO PARALLEL MOUNTED CYLINDERS FORM A VERY HIGH QUALITY SUBSTITUTE FOR THE HARD-TO-MANUFACTURE VEE GROOVE._x000D_
_x000D_ THE TRUNCATED AND RECESSED CYLINDER IS USUALLY CLAMPED, GLUED, OR CLAMPED AND GLUED INTO POSITION._x000D_
THE 12 INCH BY 16 INCH (304MM BY 406MM) KINEMATIC PLATFORM IS A WELL-ESTABLISHED DESIGN, WITH YEARS OF SUCCESSFUL USE._x000D_
_x000D_
THIS SEASONED DESIGN IS RUGGED, BUT AT THE SAME TIME IT IS LIGHTWEIGHT._x000D_
_x000D_
A HIGH STIFFNESS IS ACHIEVED THROUGH AN INTEGRAL RIBBED STRUCTURE. THE CAST ALUMINUM DESIGN PROVIDES GOOD DAMPING AND HIGH STIFFNESS._x000D_
_x000D_
THE UPPER PLATFORM IS ONE AND ONE HALF INCHES (38 MM) THICK BUT WEIGHS ONLY 16 POUNDS, (7.2 KG). THE OVERALL HEIGHT FROM THE BOTTOM OF THE LOWER PLATFORM TO THE TOP OF THE UPPER PLATFORM IS THREE AND ONE QUARTER INCHES ( 3 1/4", 82.6 MM )._x000D_
_x000D_
THE KINEMATIC COUPLINGS USED ON THIS PLATFORM ARE OF A HIGH LOAD CARRYING DESIGN. IT USES THREE SPHERES OF THREE QUARTER INCH ( 3/4", 19MM ) DIAMETER ON THE BASE AND THREE CYLINDRICAL VEE'S ON THE UPPER PLATE. THE THREE SPHERES ARE NOT ORDINARY STEEL BEARING BALLS; BUT ARE ULTRA FINE GRAIN, HIGH CHROME, HIGH CARBON STAINLESS STEEL THAT IS HARDENED TO 58 HRC MINIMUM AND PRECISION LAPPED TO AFBMA INSTRUMENT QUALITY GRADE 10. STANDARD STEEL BEARING BALLS USED IN COMPETITIVE PRODUCTS ARE PRONE TO RUST AND ARE VERY SUSCEPTIBLE TO FRETTING, WHICH IS ONE OF THE MAJOR PROBLEMS OF KINEMATIC COUPLINGS._x000D_
_x000D_
THE KINEMATIC COUPLINGS IN THE UPPER PLATFORM CONSIST OF THREE PAIR OF ONE-HALF INCH ( 1/2", 12.7 MM) DIAMETER CYLINDERS THAT FORM THREE VEES. THESE CYLINDERS ARE SECURELY GLUED INTO THREE PRECISION-MACHINED TRENCHES, WITH A CERAMIC FILLED EPOXY, THAT HAS A 3000-POUND PER SQUARE INCH (535 KG PER SQUARE CM) SHEAR STRENGTH. THESE CYLINDERS ARE MADE OF EXACTLY THE SAME MATERIAL AND PROCESSED IN THE SAME MANNER AS THE PRECISION BALLS. AFTER HARDENING, THESE CYLINDERS ARE GROUND AND PRECISION LAPPED TO A SURFACE TEXTURE THAT IS BELOW ONE MICROINCH (25 NM) RA. THIS CONTRASTS WITH COMPETITIVE PRODUCTS THAT USE COMMERCIALLY GROUND ONLY DOWEL PINS, MADE OF CARBON STEEL THAT IS PRONE TO RUST AND VERY SUSCEPTIBLE TO FRETTING._x000D_
_x000D_
THERE ARE TWO STANDARD VERSIONS OF THE 12"-16" UPPER PLATFORMS._x000D_
_x000D_
IT IS AVAILABLE WITH A PLAIN FLAT TOP SURFACE, SO THAT OUR CUSTOMER CAN PROVIDE ANY CUSTOM MOUNTING FACILITIES THEY DESIRE; OR WE WILL BID MACHINING THE MOUNTING FEATURES TO YOUR BLUE PRINT OR ROUGH SKETCH. THE TOP SURFACE OF THIS PLATFORM IS GROUND FLAT. THIS PLAIN CONFIGURATION IS THE LEAST EXPENSIVE. IT IS PART NUMBER KP-12-16-P_x000D_
_x000D_
_x000D_
THE UPPER PLATFORM IS ALSO AVAILABLE IN OUR STANDARD BREADBOARD CONFIGURATION WITH FOUR PRECISION MACHINED TEE SLOTS THAT USE STANDARD THREE EIGHTHS OF AN INCH ( 3/8" ) OR M10 TEE-NUT HARDWARE. THIS ARRANGEMENT ALLOWS AN INFINITE VARIETY OF MOUNTING CONFIGURATIONS. THE TOP SURFACE OF THIS PLATFORM IS GROUND FLAT. THIS IS PART NUMBER KP-12-16-S._x000D_
_x000D_
THERE ARE ALSO TWO STANDARD VERSIONS OF THE LOWER PLATFORM. THE FIRST VERSION OF THE LOWER PLATFORM IS BUILT IN A RUGGED TRIANGULAR CONFIGURATION. THERE ARE THREE SLOTS THAT RUN THE LENGTH OF EACH LEG OF THE TRIANGLE, THAT WILL ACCEPT EITHER THREE EIGHTHS OF AN INCH OR M10 SOCKET HEAD CAP SCREWS, FOR HOLDING THIS PLATFORM TO ITS MOUNTING SURFACE. THERE IS ALSO A RECESSED RIDGE AROUND THE INSIDE AND OUTSIDE RIM OF THE TRIANGLE THAT WILL FACILITATE THE USE OF HOLD DOWN CLAMPING. THIS LOWER PLATFORM IS PART NUMBER KP-12-16-CS._x000D_
_x000D_
THE SECOND STANDARD VERSION OF THE LOWER PLATFORM CONSISTS OF THREE SEPARATE, ONE AND ONE HALF INCH ( 1 1/2", 38 MM) WIDE, BY ONE INCH ( 1", 25.4 MM) THICK, BY FIVE-INCHES ( 5", 127 MM) LONG BARS. EACH BAR HAS AN INSTRUMENT QUALITY, GRADE 10, SPHERE RIGIDLY MOUNTED ON ONE END AND A FOUR INCH LONG RECESSED SLOT, THAT WILL ACCEPT A THREE EIGHTHS OF AN INCH OR M10 SOCKET HEAD CAP SCREW TO HOLD IT DOWN. THIS SET OF 3 PIECES IS PART NUMBER KP-3-HEAVY-BAR._x000D_
_x000D_
WITH A SYMMETRICAL LIGHT LOAD, THE 12-16 PLATFORM CAN REPEAT IN ALL SIX DEGREES OF FREEDOM WITHIN 4 MICROINCHES (0.1 MICROMETERS)._x000D_
_x000D_
THIS PLATFORM WILL CARRY UP TO 100 POUNDS ( 45 KG ) OF LOAD SAFELY.
THE CYLINDER WITH TWO CONCENTRIC BLIND HOLES MAKES A GOOD ELEMENT FOR KINEMATIC SYSTEMS, WHERE THIS SIMPLE DESIGN CAN BE APPLIED._x000D_
_x000D_
THIS GENERAL PURPOSE COMPONENT IS WIDELY USED BY THE GAGE INDUSTRY._x000D_
_x000D_
THE .500", AND .750" CYLINDERS ARE ALSO AVAILABLE_x000D_
_x000D_
TUNGSTEN CARBIDE IS AVAILABLE ON SPECIAL ORDER.
THE TRUNCATED AND RECESSED BALL IS AN INEXPENSIVE MODIFIED BALL FORM._x000D_
_x000D_ THE ANNULAR RING RESULTING FROM THE RECESS FORMS AN EXTREMELY STABLE MOUNTING SURFACE._x000D_
_x000D_ THE VERY ROUGH ELECTRICAL DISCHARGE MACHINED SURFACE OF THE RECESS IS EXCELLENT FOR GLUING._x000D_
_x000D_ THIS FORM HAS A MUCH LOWER PROFILE THAN A COMPLETE BALL._x000D_
_x000D_ THE DESIGN HAS A .005" DEEP RECESS ON ITS FLAT SURFACE THAT IS MADE VERY ROUGH BY ELECTRICAL DISCHARGE MACHINING. THIS ROUGH SURFACE IS USED IN APPLICATIONS WHERE THE BALL IS GLUED IN PLACE.
THE TRUNCATED CYLINDER WITH BLIND HOLES IS A LOW-COST MODIFIED CYLINDER WITH HIGH MOUNTING STRENGTH. THIS VERSION IS USUALLY PINNED AND GLUED TO HOLD IT IN POSITION. THIS DESIGN IS OFTEN EMPLOYED IN PRODUCTION APPLICATIONS WHERE LARGE NUMBERS OF KINEMATIC COMPONENTS REQUIRE MAXIMUM ECONOMY._x000D_
_x000D_
THESE HARDENED AND DIMENSIONALLY STABILIZED STAINLESS STEEL CYLINDERS ARE PRECISION GROUND AND MACHINE LAPPED TO PROVIDE EXCELLENT CYLINDRICITY WITH CLOSE DIMENSIONAL TOLERANCE._x000D_
_x000D_
_x000D_
THE HIGHLY-REGULAR LOW MICRO INCH SURFACE TEXTURE GENERATED BY THE MACHINE LAPPING LEADS TO LOW HYSTERESIS AND EXCELLENT REPEATABILITY._x000D_
_x000D_
TWO PARALLEL MOUNTED CYLINDERS FORM A VERY HIGH QUALITY SUBSTITUTE FOR THE HARD-TO-MANUFACTURE VEE GROOVE._x000D_
_x000D_
THE REDUCED PROFILE HEIGHT, THE ADDED STABILITY OF THE FLAT BASE, AND THE HIGHER LOAD-CARRYING CAPACITY ARE ALL GOOD SELLING POINTS FOR THIS DESIGN.
THE TRUNCATED AND RECESSED CYLINDER IS USED WHERE REDUCED PROFILE HEIGHT AND OR INCREASED MECHANICAL STABILITY PROVIDED BY THE FLAT RIM ARE REQUIRED._x000D_
_x000D_
THIS DESIGN HAS A .005" DEEP RECESS ON ITS FLAT SURFACE THAT IS MADE VERY ROUGH BY ELECTRICAL DISCHARGE MACHINING. THIS ROUGH SURFACE IS USED IN APPLICATIONS WHERE THE CYLINDER IS GLUED IN PLACE._x000D_
_x000D_
THESE HARDENED AND DIMENSIONALLY STABILIZED STAINLESS STEEL CYLINDERS ARE PRECISION GROUND AND MACHINE LAPPED TO PROVIDE EXCELLENT CYLINDRICITY WITH CLOSE DIMENSIONAL TOLERANCE._x000D_
_x000D_
THE HIGHLY UNIFORM LOW MICROINCH SURFACE TEXTURE GENERATED BY THE MACHINE LAPPING LEADS TO LOW HYSTERESIS AND EXCELLENT REPEATABILITY._x000D_
TRUNCATED AND RECESSED CYLINDER_x000D_
_x000D_
TWO PARALLEL MOUNTED CYLINDERS FORM A VERY HIGH QUALITY SUBSTITUTE FOR THE HARD-TO-MANUFACTURE VEE GROOVE._x000D_
_x000D_
THE TRUNCATED AND RECESSED CYLINDER IS USUALLY CLAMPED, GLUED, OR CLAMPED AND GLUED INTO POSITION.
A TIE-DOWN SCREW KIT CONSISTING OF A VARIETY OF ONE-QUARTER INCH (6.3 MM), BY 20 THREADS PER INCH HARDWARE (PART NUMBER 250-20-TD). THIS KIT CONSISTS OF THE FOLLOWING:_x000D_
_x000D_
- SCREWDRIVER SLOTTED (OR SMALL COIN)
- CAP SCREWS_x000D_
- 6 PIECES ONE INCH (25 MM) LONG_x000D_
- 6 PIECES ONE AND ONE HALF INCHES (38 MM) LONG_x000D_
- 6 PIECES TWO INCHES (51 MM) LONG_x000D_
- 4 PIECES OF CONTINUOUS THREADED STOCK 9 INCHES (230 MM)LONG_x000D_
- 8 PIECES OF HEAVY WASHERS_x000D_
- 8 PIECES OF HEAVY DUTY HEX NUTS_x000D_
- 8 PIECES OF WING NUTS_x000D_
THE CYLINDER WITH TWO CONCENTRIC BLIND HOLES MAKES A GOOD ELEMENT FOR KINEMATIC SYSTEMS, WHERE THIS SIMPLE DESIGN CAN BE APPLIED._x000D_
_x000D_
THIS GENERAL PURPOSE COMPONENT IS WIDELY USED BY THE GAGE INDUSTRY._x000D_
_x000D_
THE .500", AND .750" CYLINDERS ARE ALSO AVAILABLE_x000D_
_x000D_
TUNGSTEN CARBIDE IS AVAILABLE ON SPECIAL ORDER.
THE LOTUS WRENCH IS A TOOL DESIGNED EXCLUSIVELY FOR INSTALLING TRUNCATED AND THREADED BALLS._x000D_
_x000D_ THE BALL IS SIMPLY PLACED ON A FLAT SURFACE, AND THE OPEN WRENCH IS PLACED OVER IT. THE SCREW IN THE SIDE OF THE WRENCH IS TIGHTENED, CLAMPING THE BALL SOLIDLY. THE BALL IS SCREWED INTO POSITION. WHEN THE SIDE-SCREW IS LOOSENED, THE WRENCH OPENS AND IS REMOVED._x000D_
_x000D_ THE WRENCH IS MADE OF NON-MARRING BRASS TO PREVENT DEGRADATION TO THE QUALITY OF THE BALL.
THE TRUNCATED AND RECESSED BALL IS AN INEXPENSIVE MODIFIED BALL FORM._x000D_
_x000D_ THE ANNULAR RING RESULTING FROM THE RECESS FORMS AN EXTREMELY STABLE MOUNTING SURFACE._x000D_
_x000D_ THE VERY ROUGH ELECTRICAL DISCHARGE MACHINED SURFACE OF THE RECESS IS EXCELLENT FOR GLUING._x000D_
_x000D_ THIS FORM HAS A MUCH LOWER PROFILE THAN A COMPLETE BALL._x000D_
_x000D_ THE DESIGN HAS A .005" DEEP RECESS ON ITS FLAT SURFACE THAT IS MADE VERY ROUGH BY ELECTRICAL DISCHARGE MACHINING. THIS ROUGH SURFACE IS USED IN APPLICATIONS WHERE THE BALL IS GLUED IN PLACE._x000D_
THE TRUNCATED AND COUNTERBORED BALL IS THE SECOND MOST WIDELY USED KINEMATIC COMPONENT. IT IS USED WHERE THE COMPONENT MUST BE HELD IN PLACE FROM THE FRONT SIDE._x000D_
_x000D_ THREE OF THESE BALLS PROVIDE A VERY HIGH-QUALITY SUBSTITUTE FOR A CONICAL CUP OR A TRIHEDRAL CLAMP._x000D_
_x000D_ _x000D_ THESE BALLS ARE A GOOD CHOICE FOR THE THREE SPHERICAL CONTACT POINTS IN THE KINEMATIC SYSTEM WHEN THE BALL CAN ONLY BE HELD IN PLACE FROM THE FRONT SIDE._x000D_
_x000D_ THIS COMPONENT HAS A MUCH LOWER PROFILE THAN A COMPLETE BALL._x000D_
_x000D_ THIS COMPONENT HAS A .005" DEEP RECESS ON THE FLAT SURFACE THAT IS MADE VERY ROUGH BY ELECTRICAL DISCHARGE MACHINING. WHEN MAXIMUM RELIABILITY IS REQUIRED, GLUE MAY BE APPLIED TO THIS ROUGH SURFACE TO FORM A PERMANENT BOND BETWEEN THIS COMPONENT, THE MACHINE SCREW, AND THE MOUNTING SURFACE. THIS COMPONENT IS MACHINED FOR USE WITH A STANDARD SOCKET HEAD CAP SCREW._x000D_
THE TRUNCATED AND THREADED BALL IS OUR MOST WIDELY USED KINEMATIC COMPONENT._x000D_
_x000D_ BECAUSE THE BALL IS HELD FROM BEHIND WITH A MACHINE SCREW, THERE IS NO INTERRUPTION OF THE SPHERICAL SURFACE. THIS PROVIDES A SMOOTH, CLEAN WORKING SURFACE._x000D_
_x000D_ THIS BALL IS HELD IN PLACE BY A THREADED FASTENER._x000D_
_x000D_ IT HAS A .005" DEEP RECESS ON THE FLAT SURFACE THAT IS MADE VERY ROUGH BY ELECTRICAL DISCHARGE MACHINING (EDM). WHEN MAXIMUM RELIABILITY IS REQUIRED, GLUE MAY BE APPLIED TO THIS ROUGH SURFACE TO FORM A PERMANENT BOND BETWEEN THIS COMPONENT, THE MACHINE SCREW, AND THE MOUNTING SURFACE._x000D_
_x000D_ THE ANNULAR RING RESULTING FROM THE RECESS FORMS AN EXTREMELY STABLE MOUNTING SURFACE._x000D_
_x000D_ THREE OF THESE BALLS PROVIDE A VERY HIGH QUALITY SUBSTITUTE FOR A CONICAL CUP OR TRIHEDRAL CLAMP._x000D_
_x000D_ THIS DESIGN HAS A MUCH LOWER PROFILE HEIGHT THAN A COMPLETE BALL._x000D_
_x000D_ THESE BALLS ARE AN EXCELLENT CHOICE FOR THE THREE SPHERICAL CONTACT POINTS IN THE KINEMATIC SYSTEM._x000D_
THE TRUNCATED CYLINDER WITH BLIND HOLES IS A LOW-COST MODIFIED CYLINDER WITH HIGH MOUNTING STRENGTH. THIS VERSION IS USUALLY PINNED AND GLUED TO HOLD IT IN POSITION. THIS DESIGN IS OFTEN EMPLOYED IN PRODUCTION APPLICATIONS WHERE LARGE NUMBERS OF KINEMATIC COMPONENTS REQUIRE MAXIMUM ECONOMY._x000D_
_x000D_
THESE HARDENED AND DIMENSIONALLY STABILIZED STAINLESS STEEL CYLINDERS ARE PRECISION GROUND AND MACHINE LAPPED TO PROVIDE EXCELLENT CYLINDRICITY WITH CLOSE DIMENSIONAL TOLERANCE._x000D_
_x000D_
THE HIGHLY-REGULAR LOW MICRO INCH SURFACE TEXTURE GENERATED BY THE MACHINE LAPPING LEADS TO LOW HYSTERESIS AND EXCELLENT REPEATABILITY._x000D_
_x000D_
TWO PARALLEL MOUNTED CYLINDERS FORM A VERY HIGH QUALITY SUBSTITUTE FOR THE HARD-TO-MANUFACTURE VEE GROOVE._x000D_
_x000D_
THE REDUCED PROFILE HEIGHT, THE ADDED STABILITY OF THE FLAT BASE, AND THE HIGHER LOAD-CARRYING CAPACITY ARE ALL GOOD SELLING POINTS FOR THIS DESIGN.
THE TRUNCATED AND RECESSED CYLINDER IS USED WHERE REDUCED PROFILE HEIGHT AND OR INCREASED MECHANICAL STABILITY PROVIDED BY THE FLAT RIM ARE REQUIRED._x000D_
_x000D_ THIS DESIGN HAS A .005" DEEP RECESS ON ITS FLAT SURFACE THAT IS MADE VERY ROUGH BY ELECTRICAL DISCHARGE MACHINING. THIS ROUGH SURFACE IS USED IN APPLICATIONS WHERE THE CYLINDER IS GLUED IN PLACE._x000D_
_x000D_ THESE HARDENED AND DIMENSIONALLY STABILIZED STAINLESS STEEL CYLINDERS ARE PRECISION GROUND AND MACHINE LAPPED TO PROVIDE EXCELLENT CYLINDRICITY WITH CLOSE DIMENSIONAL TOLERANCE._x000D_
_x000D_ THE HIGHLY UNIFORM LOW MICROINCH SURFACE TEXTURE GENERATED BY THE MACHINE LAPPING LEADS TO LOW HYSTERESIS AND EXCELLENT REPEATABILITY._x000D_ TRUNCATED AND RECESSED CYLINDER_x000D_
_x000D_ TWO PARALLEL MOUNTED CYLINDERS FORM A VERY HIGH QUALITY SUBSTITUTE FOR THE HARD-TO-MANUFACTURE VEE GROOVE._x000D_
_x000D_ THE TRUNCATED AND RECESSED CYLINDER IS USUALLY CLAMPED, GLUED, OR CLAMPED AND GLUED INTO POSITION.
THE CYLINDER WITH TWO CONCENTRIC BLIND HOLES MAKES A GOOD ELEMENT FOR KINEMATIC SYSTEMS, WHERE THIS SIMPLE DESIGN CAN BE APPLIED._x000D_
_x000D_
THIS GENERAL PURPOSE COMPONENT IS WIDELY USED BY THE GAGE INDUSTRY._x000D_
_x000D_
THE .500", AND .750" CYLINDERS ARE ALSO AVAILABLE_x000D_
_x000D_
TUNGSTEN CARBIDE IS AVAILABLE ON SPECIAL ORDER.
THE LOTUS WRENCH IS A TOOL DESIGNED EXCLUSIVELY FOR INSTALLING TRUNCATED AND THREADED BALLS._x000D_
_x000D_ THE BALL IS SIMPLY PLACED ON A FLAT SURFACE, AND THE OPEN WRENCH IS PLACED OVER IT. THE SCREW IN THE SIDE OF THE WRENCH IS TIGHTENED, CLAMPING THE BALL SOLIDLY. THE BALL IS SCREWED INTO POSITION. WHEN THE SIDE-SCREW IS LOOSENED, THE WRENCH OPENS AND IS REMOVED._x000D_
_x000D_ THE WRENCH IS MADE OF NON-MARRING BRASS TO PREVENT DEGRADATION TO THE QUALITY OF THE BALL._x000D_
THE TRUNCATED AND RECESSED BALL IS AN INEXPENSIVE MODIFIED BALL FORM._x000D_
_x000D_
THE ANNULAR RING RESULTING FROM THE RECESS FORMS AN EXTREMELY STABLE MOUNTING SURFACE._x000D_
_x000D_
THE VERY ROUGH ELECTRICAL DISCHARGE MACHINED SURFACE OF THE RECESS IS EXCELLENT FOR GLUING._x000D_
_x000D_
THIS FORM HAS A MUCH LOWER PROFILE THAN A COMPLETE BALL._x000D_
_x000D_
THE DESIGN HAS A .005" DEEP RECESS ON ITS FLAT SURFACE THAT IS MADE VERY ROUGH BY ELECTRICAL DISCHARGE MACHINING. THIS ROUGH SURFACE IS USED IN APPLICATIONS WHERE THE BALL IS GLUED IN PLACE._x000D_
THE TRUNCATED AND COUNTERBORED BALL IS THE SECOND MOST WIDELY USED KINEMATIC COMPONENT. IT IS USED WHERE THE COMPONENT MUST BE HELD IN PLACE FROM THE FRONT SIDE._x000D_
_x000D_ THREE OF THESE BALLS PROVIDE A VERY HIGH-QUALITY SUBSTITUTE FOR A CONICAL CUP OR A TRIHEDRAL CLAMP._x000D_
_x000D_ _x000D_ THESE BALLS ARE A GOOD CHOICE FOR THE THREE SPHERICAL CONTACT POINTS IN THE KINEMATIC SYSTEM WHEN THE BALL CAN ONLY BE HELD IN PLACE FROM THE FRONT SIDE._x000D_
_x000D_ THIS COMPONENT HAS A MUCH LOWER PROFILE THAN A COMPLETE BALL._x000D_
_x000D_ THIS COMPONENT HAS A .005" DEEP RECESS ON THE FLAT SURFACE THAT IS MADE VERY ROUGH BY ELECTRICAL DISCHARGE MACHINING. WHEN MAXIMUM RELIABILITY IS REQUIRED, GLUE MAY BE APPLIED TO THIS ROUGH SURFACE TO FORM A PERMANENT BOND BETWEEN THIS COMPONENT, THE MACHINE SCREW, AND THE MOUNTING SURFACE. THIS COMPONENT IS MACHINED FOR USE WITH A STANDARD SOCKET HEAD CAP SCREW._x000D_
THE TRUNCATED AND THREADED BALL IS OUR MOST WIDELY USED KINEMATIC COMPONENT._x000D_
_x000D_ BECAUSE THE BALL IS HELD FROM BEHIND WITH A MACHINE SCREW, THERE IS NO INTERRUPTION OF THE SPHERICAL SURFACE. THIS PROVIDES A SMOOTH, CLEAN WORKING SURFACE._x000D_
_x000D_ THIS BALL IS HELD IN PLACE BY A THREADED FASTENER._x000D_
_x000D_ IT HAS A .005" DEEP RECESS ON THE FLAT SURFACE THAT IS MADE VERY ROUGH BY ELECTRICAL DISCHARGE MACHINING (EDM). WHEN MAXIMUM RELIABILITY IS REQUIRED, GLUE MAY BE APPLIED TO THIS ROUGH SURFACE TO FORM A PERMANENT BOND BETWEEN THIS COMPONENT, THE MACHINE SCREW, AND THE MOUNTING SURFACE._x000D_
_x000D_ THE ANNULAR RING RESULTING FROM THE RECESS FORMS AN EXTREMELY STABLE MOUNTING SURFACE._x000D_
_x000D_ THREE OF THESE BALLS PROVIDE A VERY HIGH QUALITY SUBSTITUTE FOR A CONICAL CUP OR TRIHEDRAL CLAMP._x000D_
_x000D_ THIS DESIGN HAS A MUCH LOWER PROFILE HEIGHT THAN A COMPLETE BALL._x000D_
_x000D_ THESE BALLS ARE AN EXCELLENT CHOICE FOR THE THREE SPHERICAL CONTACT POINTS IN THE KINEMATIC SYSTEM._x000D_
THE TRUNCATED CYLINDER WITH BLIND HOLES IS A LOW-COST MODIFIED CYLINDER WITH HIGH MOUNTING STRENGTH. THIS VERSION IS USUALLY PINNED AND GLUED TO HOLD IT IN POSITION. THIS DESIGN IS OFTEN EMPLOYED IN PRODUCTION APPLICATIONS WHERE LARGE NUMBERS OF KINEMATIC COMPONENTS REQUIRE MAXIMUM ECONOMY._x000D_
_x000D_
THESE HARDENED AND DIMENSIONALLY STABILIZED STAINLESS STEEL CYLINDERS ARE PRECISION GROUND AND MACHINE LAPPED TO PROVIDE EXCELLENT CYLINDRICITY WITH CLOSE DIMENSIONAL TOLERANCE._x000D_
_x000D_
THE HIGHLY-REGULAR LOW MICRO INCH SURFACE TEXTURE GENERATED BY THE MACHINE LAPPING LEADS TO LOW HYSTERESIS AND EXCELLENT REPEATABILITY._x000D_
_x000D_
TWO PARALLEL MOUNTED CYLINDERS FORM A VERY HIGH QUALITY SUBSTITUTE FOR THE HARD-TO-MANUFACTURE VEE GROOVE._x000D_
_x000D_
THE REDUCED PROFILE HEIGHT, THE ADDED STABILITY OF THE FLAT BASE, AND THE HIGHER LOAD-CARRYING CAPACITY ARE ALL GOOD SELLING POINTS FOR THIS DESIGN.
THE TRUNCATED AND RECESSED CYLINDER IS USED WHERE REDUCED PROFILE HEIGHT AND OR INCREASED MECHANICAL STABILITY PROVIDED BY THE FLAT RIM ARE REQUIRED._x000D_
_x000D_ THIS DESIGN HAS A .005" DEEP RECESS ON ITS FLAT SURFACE THAT IS MADE VERY ROUGH BY ELECTRICAL DISCHARGE MACHINING. THIS ROUGH SURFACE IS USED IN APPLICATIONS WHERE THE CYLINDER IS GLUED IN PLACE._x000D_
_x000D_ THESE HARDENED AND DIMENSIONALLY STABILIZED STAINLESS STEEL CYLINDERS ARE PRECISION GROUND AND MACHINE LAPPED TO PROVIDE EXCELLENT CYLINDRICITY WITH CLOSE DIMENSIONAL TOLERANCE._x000D_
_x000D_ THE HIGHLY UNIFORM LOW MICROINCH SURFACE TEXTURE GENERATED BY THE MACHINE LAPPING LEADS TO LOW HYSTERESIS AND EXCELLENT REPEATABILITY._x000D_ TRUNCATED AND RECESSED CYLINDER_x000D_
_x000D_ TWO PARALLEL MOUNTED CYLINDERS FORM A VERY HIGH QUALITY SUBSTITUTE FOR THE HARD-TO-MANUFACTURE VEE GROOVE._x000D_
_x000D_ THE TRUNCATED AND RECESSED CYLINDER IS USUALLY CLAMPED, GLUED, OR CLAMPED AND GLUED INTO POSITION._x000D_
MAGNETICALLY PRELOADED KINEMATIC COUPLING, 3/8", 9.5MM, 24 TPI, 5/8" THICK, NORTH MAGNET, 6 LBS PULL, 2.7 KG PULL
MAGNETICALLY PRELOADED KINEMATIC COUPLING, 3/8", 9.5MM, 24 TPI, 5/8" THICK, SOUTH MAGNET, 6 LBS PULL, 2.7 KG PULL
THE CYLINDER WITH TWO CONCENTRIC BLIND HOLES MAKES A GOOD ELEMENT FOR KINEMATIC SYSTEMS, WHERE THIS SIMPLE DESIGN CAN BE APPLIED._x000D_
_x000D_
THIS GENERAL PURPOSE COMPONENT IS WIDELY USED BY THE GAGE INDUSTRY._x000D_
_x000D_
THE .500", AND .750" CYLINDERS ARE ALSO AVAILABLE_x000D_
_x000D_
TUNGSTEN CARBIDE IS AVAILABLE ON SPECIAL ORDER.
MAGNETICALLY PRELOADED KINEMATIC COUPLING, 3/8", 9.5MM, 24 TPI, 5/8" THICK, DISK
THE LOTUS WRENCH IS A TOOL DESIGNED EXCLUSIVELY FOR INSTALLING TRUNCATED AND THREADED BALLS._x000D_
_x000D_ THE BALL IS SIMPLY PLACED ON A FLAT SURFACE, AND THE OPEN WRENCH IS PLACED OVER IT. THE SCREW IN THE SIDE OF THE WRENCH IS TIGHTENED, CLAMPING THE BALL SOLIDLY. THE BALL IS SCREWED INTO POSITION. WHEN THE SIDE-SCREW IS LOOSENED, THE WRENCH OPENS AND IS REMOVED._x000D_
_x000D_ THE WRENCH IS MADE OF NON-MARRING BRASS TO PREVENT DEGRADATION TO THE QUALITY OF THE BALL._x000D_
THE THREE BALL KINEMATIC COUPLING ( ROSEBUD ) IS ONE OF THE TOP PERFORMING LOCATION DEVICES. IT RESTRICTS THREE DEGREES OF FREEDOM, WITHOUT THE DISTORTION CAUSED BY CLAMPING FORCES. THIS THREE-BALL DEVICE TAKES THE PLACE OF THE CONICAL CUP USED IN THE CLASSICAL KINEMATIC SYSTEM. HOWEVER, A THREE-BALL SYSTEM IS LIMITED TO RATHER LIGHT LOAD AS THE OVERALL SIZE OF THE COUPLING GROWS DRAMATICALLY WHEN LARGER BALLS MUST BE USED TO COPE WITH HEAVIER PAY LOADS._x000D_
_x000D_
_x000D_
_x000D_
THE SOLUTION IN HIGH LOAD SITUATIONS IS TO USE A ROSE BUD CONFIGURATION. BY CUTTING CYLINDRICAL FINGERS OUT OF THE SIDE OF A LARGE DIAMETER BALL, AND THEN CUTTING THIS FINGER IN HALF, A SMALL SUPER RIGID COMPONENT OR ROSE PETAL IS PRODUCED THAT IS EASY TO MOUNT ON THE KINEMATIC PLATFORM. TO RIGIDLY MOUNT THESE COMPONENTS, YOU SIMPLY MACHINE A 120 DEGREE "Y" SHAPED TRENCH IN THE PLATFORM, WITH AN END MILL OF A RADIUS, THAT MATCHES THE CYLINDRICAL RADIUS OF THE ROSE PETAL AND GLUE THE INDIVIDUAL COMPONENTS IN. BECAUSE THE RESULTING FORCE ON THE COMPONENTS IS DOWN AND OUT AND THEY ARE BURIED IN THE "Y" SHAPED TRENCH, THE LIMITING LOAD FACTOR IS THE STRENGTH OF THE MATERIAL THAT THE KINEMATIC PLATFORM IS MADE OF. THE SPHERICAL SURFACES OF THESE COMPONENTS RETAIN THE HIGH QUALITY GEOMETRY AND EXCELLENT SURFACE FINISH OF THE PRECISION BALLS THAT THEY WERE REMOVED FROM._x000D_
_x000D_
TO REDUCE THE OVERALL HEIGHT OF THE ASSEMBLY, THE TOPS OF THE CYLINDRICAL FINGERS ARE USUALLY CUT DOWN SOME._x000D_
_x000D_
THESE DEVICES CAN BE PREPARED FOR SURFACE MOUNTING BY DRILLING AND THREADING A HOLE IN THE BASE PLANE. WHEN THIS IS DONE, MUCH OF THE SYSTEM'S RIGIDITY IS LOST._x000D_
_x000D_
A SINGLE STANDARD COMPONENT HAS BEEN DEVELOPED THAT WILL FILL MOST KINEMATIC APPLICATIONS. A THREE EIGHTHS OF AN INCH ( 3/8", 9.53 MM) RADIUS, THAT IS THREE THREE QUARTERS OF AN INCH ( 3/4", 19 MM) DIAMETER CYLINDER IS CUT OUT OF A ONE AND ONE QUARTER INCH ( 1 1/4", 31.75 MM) DIAMETER SPHERE. THIS CYLINDRICAL FINGER IS THEN CUT IN HALF. THE NEST PROVIDED BY THREE OF THESE COMPONENTS IS COMPATIBLE WITH ANY BALL SIZE FROM THREE EIGHTHS OF AN INCH ( 3/8", 9.53 MM ) TO OVER ONE INCH ( 25.4 MM ) DIAMETER._x000D_
_x000D_
THE MATERIAL USUALLY USED FOR MANUFACTURING THESE COMPONENTS IS TUNGSTEN CARBIDE. THIS IS THE STIFFEST, HARDEST COMMERCIALLY AVAILABLE MATERIAL WITH A YOUNG'S MODULUS OF ELASTICITY OF 98,000,000 P.S.I. AND A HARDNESS OF 91 HRA._x000D_
_x000D_
THEY ARE ALSO AVAILABLE IN A MICRO GRAINED STAINLESS STEEL THAT IS HARDENED TO 58 HRC MINIMUM._x000D_
_x000D_
OTHER COMBINATIONS OF RADII AND MATERIAL WILL BE PRODUCED TO FILL ANY SPECIFIC CUSTOMER NEEDS. THESE INCLUDE CORROSION RESISTANCE AND SPECIAL MAGNETIC OR ELECTRICAL PROPERTIES.
THE TRUNCATED AND RECESSED BALL IS AN INEXPENSIVE MODIFIED BALL FORM._x000D_
_x000D_ THE ANNULAR RING RESULTING FROM THE RECESS FORMS AN EXTREMELY STABLE MOUNTING SURFACE._x000D_
_x000D_ THE VERY ROUGH ELECTRICAL DISCHARGE MACHINED SURFACE OF THE RECESS IS EXCELLENT FOR GLUING._x000D_
_x000D_ THIS FORM HAS A MUCH LOWER PROFILE THAN A COMPLETE BALL._x000D_
_x000D_ THE DESIGN HAS A .005" DEEP RECESS ON ITS FLAT SURFACE THAT IS MADE VERY ROUGH BY ELECTRICAL DISCHARGE MACHINING. THIS ROUGH SURFACE IS USED IN APPLICATIONS WHERE THE BALL IS GLUED IN PLACE.
THE TRUNCATED AND COUNTERBORED BALL IS THE SECOND MOST WIDELY USED KINEMATIC COMPONENT. IT IS USED WHERE THE COMPONENT MUST BE HELD IN PLACE FROM THE FRONT SIDE._x000D_
_x000D_
THREE OF THESE BALLS PROVIDE A VERY HIGH-QUALITY SUBSTITUTE FOR A CONICAL CUP OR A TRIHEDRAL CLAMP._x000D_
_x000D_
_x000D_
THESE BALLS ARE A GOOD CHOICE FOR THE THREE SPHERICAL CONTACT POINTS IN THE KINEMATIC SYSTEM WHEN THE BALL CAN ONLY BE HELD IN PLACE FROM THE FRONT SIDE._x000D_
_x000D_
THIS COMPONENT HAS A MUCH LOWER PROFILE THAN A COMPLETE BALL._x000D_
_x000D_
THIS COMPONENT HAS A .005" DEEP RECESS ON THE FLAT SURFACE THAT IS MADE VERY ROUGH BY ELECTRICAL DISCHARGE MACHINING. WHEN MAXIMUM RELIABILITY IS REQUIRED, GLUE MAY BE APPLIED TO THIS ROUGH SURFACE TO FORM A PERMANENT BOND BETWEEN THIS COMPONENT, THE MACHINE SCREW, AND THE MOUNTING SURFACE. THIS COMPONENT IS MACHINED FOR USE WITH A STANDARD SOCKET HEAD CAP SCREW._x000D_
THE TRUNCATED AND THREADED BALL IS OUR MOST WIDELY USED KINEMATIC COMPONENT._x000D_
_x000D_
BECAUSE THE BALL IS HELD FROM BEHIND WITH A MACHINE SCREW, THERE IS NO INTERRUPTION OF THE SPHERICAL SURFACE. THIS PROVIDES A SMOOTH, CLEAN WORKING SURFACE._x000D_
_x000D_
THIS BALL IS HELD IN PLACE BY A THREADED FASTENER._x000D_
_x000D_
IT HAS A .005" DEEP RECESS ON THE FLAT SURFACE THAT IS MADE VERY ROUGH BY ELECTRICAL DISCHARGE MACHINING (EDM). WHEN MAXIMUM RELIABILITY IS REQUIRED, GLUE MAY BE APPLIED TO THIS ROUGH SURFACE TO FORM A PERMANENT BOND BETWEEN THIS COMPONENT, THE MACHINE SCREW, AND THE MOUNTING SURFACE._x000D_
_x000D_
THE ANNULAR RING RESULTING FROM THE RECESS FORMS AN EXTREMELY STABLE MOUNTING SURFACE._x000D_
_x000D_
THREE OF THESE BALLS PROVIDE A VERY HIGH QUALITY SUBSTITUTE FOR A CONICAL CUP OR TRIHEDRAL CLAMP._x000D_
_x000D_
THIS DESIGN HAS A MUCH LOWER PROFILE HEIGHT THAN A COMPLETE BALL._x000D_
_x000D_
THESE BALLS ARE AN EXCELLENT CHOICE FOR THE THREE SPHERICAL CONTACT POINTS IN THE KINEMATIC SYSTEM._x000D_
THE TRUNCATED CYLINDER WITH BLIND HOLES IS A LOW-COST MODIFIED CYLINDER WITH HIGH MOUNTING STRENGTH. THIS VERSION IS USUALLY PINNED AND GLUED TO HOLD IT IN POSITION. THIS DESIGN IS OFTEN EMPLOYED IN PRODUCTION APPLICATIONS WHERE LARGE NUMBERS OF KINEMATIC COMPONENTS REQUIRE MAXIMUM ECONOMY._x000D_
_x000D_
THESE HARDENED AND DIMENSIONALLY STABILIZED STAINLESS STEEL CYLINDERS ARE PRECISION GROUND AND MACHINE LAPPED TO PROVIDE EXCELLENT CYLINDRICITY WITH CLOSE DIMENSIONAL TOLERANCE._x000D_
_x000D_
THE HIGHLY-REGULAR LOW MICRO INCH SURFACE TEXTURE GENERATED BY THE MACHINE LAPPING LEADS TO LOW HYSTERESIS AND EXCELLENT REPEATABILITY._x000D_
_x000D_
TWO PARALLEL MOUNTED CYLINDERS FORM A VERY HIGH QUALITY SUBSTITUTE FOR THE HARD-TO-MANUFACTURE VEE GROOVE._x000D_
_x000D_
THE REDUCED PROFILE HEIGHT, THE ADDED STABILITY OF THE FLAT BASE, AND THE HIGHER LOAD-CARRYING CAPACITY ARE ALL GOOD SELLING POINTS FOR THIS DESIGN.
_x000D_
THE TRUNCATED AND RECESSED CYLINDER IS USED WHERE REDUCED PROFILE HEIGHT AND OR INCREASED MECHANICAL STABILITY PROVIDED BY THE FLAT RIM ARE REQUIRED._x000D_
_x000D_
THIS DESIGN HAS A .005" DEEP RECESS ON ITS FLAT SURFACE THAT IS MADE VERY ROUGH BY ELECTRICAL DISCHARGE MACHINING. THIS ROUGH SURFACE IS USED IN APPLICATIONS WHERE THE CYLINDER IS GLUED IN PLACE._x000D_
_x000D_
THESE HARDENED AND DIMENSIONALLY STABILIZED STAINLESS STEEL CYLINDERS ARE PRECISION GROUND AND MACHINE LAPPED TO PROVIDE EXCELLENT CYLINDRICITY WITH CLOSE DIMENSIONAL TOLERANCE._x000D_
_x000D_
THE HIGHLY UNIFORM LOW MICROINCH SURFACE TEXTURE GENERATED BY THE MACHINE LAPPING LEADS TO LOW HYSTERESIS AND EXCELLENT REPEATABILITY._x000D_
TRUNCATED AND RECESSED CYLINDER_x000D_
_x000D_
TWO PARALLEL MOUNTED CYLINDERS FORM A VERY HIGH QUALITY SUBSTITUTE FOR THE HARD-TO-MANUFACTURE VEE GROOVE._x000D_
_x000D_
THE TRUNCATED AND RECESSED CYLINDER IS USUALLY CLAMPED, GLUED, OR CLAMPED AND GLUED INTO POSITION._x000D_
THE THREE BALL KINEMATIC COUPLING ( ROSEBUD ) IS ONE OF THE TOP PERFORMING LOCATION DEVICES. IT RESTRICTS THREE DEGREES OF FREEDOM, WITHOUT THE DISTORTION CAUSED BY CLAMPING FORCES. THIS THREE-BALL DEVICE TAKES THE PLACE OF THE CONICAL CUP USED IN THE CLASSICAL KINEMATIC SYSTEM. HOWEVER A THREE-BALL SYSTEM IS LIMITED TO RATHER LIGHT LOAD AS THE OVERALL SIZE OF THE COUPLING GROWS DRAMATICALLY WHEN LARGER BALLS MUST BE USED TO COPE WITH HEAVIER PAY LOADS._x000D_
_x000D_
_x000D_
_x000D_
THE SOLUTION IN HIGH LOAD SITUATIONS IS TO USE A ROSE BUD CONFIGURATION. BY CUTTING CYLINDRICAL FINGERS OUT OF THE SIDE OF A LARGE DIAMETER BALL, AND THEN CUTTING THIS FINGER IN HALF, A SMALL SUPER RIGID COMPONENT OR ROSE PETAL IS PRODUCED THAT IS EASY TO MOUNT ON THE KINEMATIC PLATFORM. TO RIGIDLY MOUNT THESE COMPONENTS, YOU SIMPLY MACHINE A 120 DEGREE "Y" SHAPED TRENCH IN THE PLATFORM, WITH AN END MILL OF A RADIUS, THAT MATCHES THE CYLINDRICAL RADIUS OF THE ROSE PETAL AND GLUE THE INDIVIDUAL COMPONENTS IN. BECAUSE THE RESULTING FORCE ON THE COMPONENTS IS DOWN AND OUT AND THEY ARE BURIED IN THE "Y" SHAPED TRENCH, THE LIMITING LOAD FACTOR IS THE STRENGTH OF THE MATERIAL THAT THE KINEMATIC PLATFORM IS MADE OF. THE SPHERICAL SURFACES OF THESE COMPONENTS RETAIN THE HIGH QUALITY GEOMETRY AND EXCELLENT SURFACE FINISH OF THE PRECISION BALLS THAT THEY WERE REMOVED FROM._x000D_
_x000D_
TO REDUCE THE OVERALL HEIGHT OF THE ASSEMBLY, THE TOPS OF THE CYLINDRICAL FINGERS ARE USUALLY CUT DOWN SOME._x000D_
_x000D_
THESE DEVICES CAN BE PREPARED FOR SURFACE MOUNTING BY DRILLING AND THREADING A HOLE IN THE BASE PLANE. WHEN THIS IS DONE, MUCH OF THE SYSTEM'S RIGIDITY IS LOST._x000D_
_x000D_
A SINGLE STANDARD COMPONENT HAS BEEN DEVELOPED THAT WILL FILL MOST KINEMATIC APPLICATIONS. A THREE EIGHTHS OF AN INCH ( 3/8", 9.53 MM) RADIUS, THAT IS THREE THREE QUARTERS OF AN INCH ( 3/4", 19 MM) DIAMETER CYLINDER IS CUT OUT OF A ONE AND ONE QUARTER INCH ( 1 1/4", 31.75 MM) DIAMETER SPHERE. THIS CYLINDRICAL FINGER IS THEN CUT IN HALF. THE NEST PROVIDED BY THREE OF THESE COMPONENTS IS COMPATIBLE WITH ANY BALL SIZE FROM THREE EIGHTHS OF AN INCH ( 3/8", 9.53 MM ) TO OVER ONE INCH ( 25.4 MM ) DIAMETER._x000D_
_x000D_
THE MATERIAL USUALLY USED FOR MANUFACTURING THESE COMPONENTS IS TUNGSTEN CARBIDE. THIS IS THE STIFFEST, HARDEST COMMERCIALLY AVAILABLE MATERIAL WITH A YOUNG'S MODULUS OF ELASTICITY OF 98,000,000 P.S.I. AND A HARDNESS OF 91 HRA._x000D_
_x000D_
THEY ARE ALSO AVAILABLE IN A MICRO GRAINED STAINLESS STEEL THAT IS HARDENED TO 58 HRC MINIMUM._x000D_
_x000D_
OTHER COMBINATIONS OF RADII AND MATERIAL WILL BE PRODUCED TO FILL ANY SPECIFIC CUSTOMER NEEDS. THESE INCLUDE CORROSION RESISTANCE AND SPECIAL MAGNETIC OR ELECTRICAL PROPERTIES.
MAGNETICALLY PRELOADED KINEMATIC COUPLING, 1/2", 12,7MM DIAMETER, 20 TPI, 5/8" THICK, NORTH MAGNET, 6 LBS PULL, 2.7 KG PULL
MAGNETICALLY PRELOADED KINEMATIC COUPLING, 1/2", 12.7MM, 20 TPI, 5/8" THICK, SOUTH MAGNET, 6 LBS PULL, 2.7 KG PULL
THE CYLINDER WITH TWO CONCENTRIC BLIND HOLES MAKES A GOOD ELEMENT FOR KINEMATIC SYSTEMS, WHERE THIS SIMPLE DESIGN CAN BE APPLIED._x000D_
_x000D_
THIS GENERAL PURPOSE COMPONENT IS WIDELY USED BY THE GAGE INDUSTRY._x000D_
_x000D_
THE .500", AND .750" CYLINDERS ARE ALSO AVAILABLE_x000D_
_x000D_
TUNGSTEN CARBIDE IS AVAILABLE ON SPECIAL ORDER.
THE TRUNCATED AND RECESSED BALL IS AN INEXPENSIVE MODIFIED BALL FORM._x000D_
_x000D_ THE ANNULAR RING RESULTING FROM THE RECESS FORMS AN EXTREMELY STABLE MOUNTING SURFACE._x000D_
_x000D_ THE VERY ROUGH ELECTRICAL DISCHARGE MACHINED SURFACE OF THE RECESS IS EXCELLENT FOR GLUING._x000D_
_x000D_ THIS FORM HAS A MUCH LOWER PROFILE THAN A COMPLETE BALL._x000D_
_x000D_ THE DESIGN HAS A .005" DEEP RECESS ON ITS FLAT SURFACE THAT IS MADE VERY ROUGH BY ELECTRICAL DISCHARGE MACHINING. THIS ROUGH SURFACE IS USED IN APPLICATIONS WHERE THE BALL IS GLUED IN PLACE._x000D_
THE TRUNCATED AND COUNTERBORED BALL IS THE SECOND MOST WIDELY USED KINEMATIC COMPONENT. IT IS USED WHERE THE COMPONENT MUST BE HELD IN PLACE FROM THE FRONT SIDE._x000D_
_x000D_ THREE OF THESE BALLS PROVIDE A VERY HIGH-QUALITY SUBSTITUTE FOR A CONICAL CUP OR A TRIHEDRAL CLAMP._x000D_
_x000D_ _x000D_ THESE BALLS ARE A GOOD CHOICE FOR THE THREE SPHERICAL CONTACT POINTS IN THE KINEMATIC SYSTEM WHEN THE BALL CAN ONLY BE HELD IN PLACE FROM THE FRONT SIDE._x000D_
_x000D_ THIS COMPONENT HAS A MUCH LOWER PROFILE THAN A COMPLETE BALL._x000D_
_x000D_ THIS COMPONENT HAS A .005" DEEP RECESS ON THE FLAT SURFACE THAT IS MADE VERY ROUGH BY ELECTRICAL DISCHARGE MACHINING. WHEN MAXIMUM RELIABILITY IS REQUIRED, GLUE MAY BE APPLIED TO THIS ROUGH SURFACE TO FORM A PERMANENT BOND BETWEEN THIS COMPONENT, THE MACHINE SCREW, AND THE MOUNTING SURFACE. THIS COMPONENT IS MACHINED FOR USE WITH A STANDARD SOCKET HEAD CAP SCREW._x000D_
THE TRUNCATED AND THREADED BALL IS OUR MOST WIDELY USED KINEMATIC COMPONENT._x000D_
_x000D_ BECAUSE THE BALL IS HELD FROM BEHIND WITH A MACHINE SCREW, THERE IS NO INTERRUPTION OF THE SPHERICAL SURFACE. THIS PROVIDES A SMOOTH, CLEAN WORKING SURFACE._x000D_
_x000D_ THIS BALL IS HELD IN PLACE BY A THREADED FASTENER._x000D_
_x000D_ IT HAS A .005" DEEP RECESS ON THE FLAT SURFACE THAT IS MADE VERY ROUGH BY ELECTRICAL DISCHARGE MACHINING (EDM). WHEN MAXIMUM RELIABILITY IS REQUIRED, GLUE MAY BE APPLIED TO THIS ROUGH SURFACE TO FORM A PERMANENT BOND BETWEEN THIS COMPONENT, THE MACHINE SCREW, AND THE MOUNTING SURFACE._x000D_
_x000D_ THE ANNULAR RING RESULTING FROM THE RECESS FORMS AN EXTREMELY STABLE MOUNTING SURFACE._x000D_
_x000D_ THREE OF THESE BALLS PROVIDE A VERY HIGH QUALITY SUBSTITUTE FOR A CONICAL CUP OR TRIHEDRAL CLAMP._x000D_
_x000D_ THIS DESIGN HAS A MUCH LOWER PROFILE HEIGHT THAN A COMPLETE BALL._x000D_
_x000D_ THESE BALLS ARE AN EXCELLENT CHOICE FOR THE THREE SPHERICAL CONTACT POINTS IN THE KINEMATIC SYSTEM._x000D_
THE TRUNCATED CYLINDER WITH BLIND HOLES IS A LOW-COST MODIFIED CYLINDER WITH HIGH MOUNTING STRENGTH. THIS VERSION IS USUALLY PINNED AND GLUED TO HOLD IT IN POSITION. THIS DESIGN IS OFTEN EMPLOYED IN PRODUCTION APPLICATIONS WHERE LARGE NUMBERS OF KINEMATIC COMPONENTS REQUIRE MAXIMUM ECONOMY._x000D_
_x000D_
THESE HARDENED AND DIMENSIONALLY STABILIZED STAINLESS STEEL CYLINDERS ARE PRECISION GROUND AND MACHINE LAPPED TO PROVIDE EXCELLENT CYLINDRICITY WITH CLOSE DIMENSIONAL TOLERANCE._x000D_
_x000D_
THE HIGHLY-REGULAR LOW MICRO INCH SURFACE TEXTURE GENERATED BY THE MACHINE LAPPING LEADS TO LOW HYSTERESIS AND EXCELLENT REPEATABILITY._x000D_
_x000D_
TWO PARALLEL MOUNTED CYLINDERS FORM A VERY HIGH QUALITY SUBSTITUTE FOR THE HARD-TO-MANUFACTURE VEE GROOVE._x000D_
_x000D_
THE REDUCED PROFILE HEIGHT, THE ADDED STABILITY OF THE FLAT BASE, AND THE HIGHER LOAD-CARRYING CAPACITY ARE ALL GOOD SELLING POINTS FOR THIS DESIGN.
THE TRUNCATED AND RECESSED CYLINDER IS USED WHERE REDUCED PROFILE HEIGHT AND OR INCREASED MECHANICAL STABILITY PROVIDED BY THE FLAT RIM ARE REQUIRED._x000D_
_x000D_ THIS DESIGN HAS A .005" DEEP RECESS ON ITS FLAT SURFACE THAT IS MADE VERY ROUGH BY ELECTRICAL DISCHARGE MACHINING. THIS ROUGH SURFACE IS USED IN APPLICATIONS WHERE THE CYLINDER IS GLUED IN PLACE._x000D_
_x000D_ THESE HARDENED AND DIMENSIONALLY STABILIZED STAINLESS STEEL CYLINDERS ARE PRECISION GROUND AND MACHINE LAPPED TO PROVIDE EXCELLENT CYLINDRICITY WITH CLOSE DIMENSIONAL TOLERANCE._x000D_
_x000D_ THE HIGHLY UNIFORM LOW MICROINCH SURFACE TEXTURE GENERATED BY THE MACHINE LAPPING LEADS TO LOW HYSTERESIS AND EXCELLENT REPEATABILITY._x000D_ TRUNCATED AND RECESSED CYLINDER_x000D_
_x000D_ TWO PARALLEL MOUNTED CYLINDERS FORM A VERY HIGH QUALITY SUBSTITUTE FOR THE HARD-TO-MANUFACTURE VEE GROOVE._x000D_
_x000D_ THE TRUNCATED AND RECESSED CYLINDER IS USUALLY CLAMPED, GLUED, OR CLAMPED AND GLUED INTO POSITION.
THE LOTUS WRENCH IS A TOOL DESIGNED EXCLUSIVELY FOR INSTALLING TRUNCATED AND THREADED BALLS._x000D_
_x000D_
THE BALL IS SIMPLY PLACED ON A FLAT SURFACE, AND THE OPEN WRENCH IS PLACED OVER IT. THE SCREW IN THE SIDE OF THE WRENCH IS TIGHTENED, CLAMPING THE BALL SOLIDLY. THE BALL IS SCREWED INTO POSITION. WHEN THE SIDE-SCREW IS LOOSENED, THE WRENCH OPENS AND IS REMOVED._x000D_
_x000D_
THE WRENCH IS MADE OF NON-MARRING BRASS TO PREVENT DEGRADATION TO THE QUALITY OF THE BALL.
MAGNETICALLY PRELOADED KINEMATIC COUPLING, 5/8", 12.7 MM DIAMETER, 3/8" THICK, DISK
MAGNETICALLY PRELOADED KINEMATIC COUPLING, 5/8", 15.89 MM, 3/8" THICK, KIT INCLUDES 1 EACH OF NORTH AND SOUTH MAGNET, DISK ( HIGH PERMEABILITY PLUG ) _x000D_
MAGNETICALLY PRELOADED KINEMATIC COUPLING, 5/8", 15.9MM DIAMETER, 18 TPI, 3/8" THICK, NORTH MAGNET
MAGNETICALLY PRELOADED KINEMATIC COUPLING, 5/8", 15.9MM DIAMETER, 18 TPI, 3/8" SOUTH MAGNET
THE CYLINDER WITH TWO CONCENTRIC BLIND HOLES MAKES A GOOD ELEMENT FOR KINEMATIC SYSTEMS, WHERE THIS SIMPLE DESIGN CAN BE APPLIED._x000D_
_x000D_
THIS GENERAL PURPOSE COMPONENT IS WIDELY USED BY THE GAGE INDUSTRY._x000D_
_x000D_
THE .500", AND .750" CYLINDERS ARE ALSO AVAILABLE_x000D_
_x000D_
TUNGSTEN CARBIDE IS AVAILABLE ON SPECIAL ORDER.
THE TRUNCATED AND RECESSED BALL IS AN INEXPENSIVE MODIFIED BALL FORM._x000D_
_x000D_ THE ANNULAR RING RESULTING FROM THE RECESS FORMS AN EXTREMELY STABLE MOUNTING SURFACE._x000D_
_x000D_ THE VERY ROUGH ELECTRICAL DISCHARGE MACHINED SURFACE OF THE RECESS IS EXCELLENT FOR GLUING._x000D_
_x000D_ THIS FORM HAS A MUCH LOWER PROFILE THAN A COMPLETE BALL._x000D_
_x000D_ THE DESIGN HAS A .005" DEEP RECESS ON ITS FLAT SURFACE THAT IS MADE VERY ROUGH BY ELECTRICAL DISCHARGE MACHINING. THIS ROUGH SURFACE IS USED IN APPLICATIONS WHERE THE BALL IS GLUED IN PLACE._x000D_
THE TRUNCATED AND COUNTERBORED BALL IS THE SECOND MOST WIDELY USED KINEMATIC COMPONENT. IT IS USED WHERE THE COMPONENT MUST BE HELD IN PLACE FROM THE FRONT SIDE._x000D_
_x000D_ THREE OF THESE BALLS PROVIDE A VERY HIGH-QUALITY SUBSTITUTE FOR A CONICAL CUP OR A TRIHEDRAL CLAMP._x000D_
_x000D_ _x000D_ THESE BALLS ARE A GOOD CHOICE FOR THE THREE SPHERICAL CONTACT POINTS IN THE KINEMATIC SYSTEM WHEN THE BALL CAN ONLY BE HELD IN PLACE FROM THE FRONT SIDE._x000D_
_x000D_ THIS COMPONENT HAS A MUCH LOWER PROFILE THAN A COMPLETE BALL._x000D_
_x000D_ THIS COMPONENT HAS A .005" DEEP RECESS ON THE FLAT SURFACE THAT IS MADE VERY ROUGH BY ELECTRICAL DISCHARGE MACHINING. WHEN MAXIMUM RELIABILITY IS REQUIRED, GLUE MAY BE APPLIED TO THIS ROUGH SURFACE TO FORM A PERMANENT BOND BETWEEN THIS COMPONENT, THE MACHINE SCREW, AND THE MOUNTING SURFACE. THIS COMPONENT IS MACHINED FOR USE WITH A STANDARD SOCKET HEAD CAP SCREW.
THE TRUNCATED AND THREADED BALL IS OUR MOST WIDELY USED KINEMATIC COMPONENT._x000D_
_x000D_ BECAUSE THE BALL IS HELD FROM BEHIND WITH A MACHINE SCREW, THERE IS NO INTERRUPTION OF THE SPHERICAL SURFACE. THIS PROVIDES A SMOOTH, CLEAN WORKING SURFACE._x000D_
_x000D_ THIS BALL IS HELD IN PLACE BY A THREADED FASTENER._x000D_
_x000D_ IT HAS A .005" DEEP RECESS ON THE FLAT SURFACE THAT IS MADE VERY ROUGH BY ELECTRICAL DISCHARGE MACHINING (EDM). WHEN MAXIMUM RELIABILITY IS REQUIRED, GLUE MAY BE APPLIED TO THIS ROUGH SURFACE TO FORM A PERMANENT BOND BETWEEN THIS COMPONENT, THE MACHINE SCREW, AND THE MOUNTING SURFACE._x000D_
_x000D_ THE ANNULAR RING RESULTING FROM THE RECESS FORMS AN EXTREMELY STABLE MOUNTING SURFACE._x000D_
_x000D_ THREE OF THESE BALLS PROVIDE A VERY HIGH QUALITY SUBSTITUTE FOR A CONICAL CUP OR TRIHEDRAL CLAMP._x000D_
_x000D_ THIS DESIGN HAS A MUCH LOWER PROFILE HEIGHT THAN A COMPLETE BALL._x000D_
_x000D_ THESE BALLS ARE AN EXCELLENT CHOICE FOR THE THREE SPHERICAL CONTACT POINTS IN THE KINEMATIC SYSTEM._x000D_
THE TRUNCATED CYLINDER WITH BLIND HOLES IS A LOW-COST MODIFIED CYLINDER WITH HIGH MOUNTING STRENGTH. THIS VERSION IS USUALLY PINNED AND GLUED TO HOLD IT IN POSITION. THIS DESIGN IS OFTEN EMPLOYED IN PRODUCTION APPLICATIONS WHERE LARGE NUMBERS OF KINEMATIC COMPONENTS REQUIRE MAXIMUM ECONOMY._x000D_
_x000D_
THESE HARDENED AND DIMENSIONALLY STABILIZED STAINLESS STEEL CYLINDERS ARE PRECISION GROUND AND MACHINE LAPPED TO PROVIDE EXCELLENT CYLINDRICITY WITH CLOSE DIMENSIONAL TOLERANCE._x000D_
_x000D_
THE HIGHLY-REGULAR LOW MICRO INCH SURFACE TEXTURE GENERATED BY THE MACHINE LAPPING LEADS TO LOW HYSTERESIS AND EXCELLENT REPEATABILITY._x000D_
_x000D_
TWO PARALLEL MOUNTED CYLINDERS FORM A VERY HIGH QUALITY SUBSTITUTE FOR THE HARD-TO-MANUFACTURE VEE GROOVE._x000D_
_x000D_
THE REDUCED PROFILE HEIGHT, THE ADDED STABILITY OF THE FLAT BASE, AND THE HIGHER LOAD-CARRYING CAPACITY ARE ALL GOOD SELLING POINTS FOR THIS DESIGN.
THE TRUNCATED AND RECESSED CYLINDER IS USED WHERE REDUCED PROFILE HEIGHT AND OR INCREASED MECHANICAL STABILITY PROVIDED BY THE FLAT RIM ARE REQUIRED._x000D_
_x000D_
THIS DESIGN HAS A .005" DEEP RECESS ON ITS FLAT SURFACE THAT IS MADE VERY ROUGH BY ELECTRICAL DISCHARGE MACHINING. THIS ROUGH SURFACE IS USED IN APPLICATIONS WHERE THE CYLINDER IS GLUED IN PLACE._x000D_
_x000D_
THESE HARDENED AND DIMENSIONALLY STABILIZED STAINLESS STEEL CYLINDERS ARE PRECISION GROUND AND MACHINE LAPPED TO PROVIDE EXCELLENT CYLINDRICITY WITH CLOSE DIMENSIONAL TOLERANCE._x000D_
_x000D_
THE HIGHLY UNIFORM LOW MICROINCH SURFACE TEXTURE GENERATED BY THE MACHINE LAPPING LEADS TO LOW HYSTERESIS AND EXCELLENT REPEATABILITY._x000D_
TRUNCATED AND RECESSED CYLINDER_x000D_
_x000D_
TWO PARALLEL MOUNTED CYLINDERS FORM A VERY HIGH QUALITY SUBSTITUTE FOR THE HARD-TO-MANUFACTURE VEE GROOVE._x000D_
_x000D_
THE TRUNCATED AND RECESSED CYLINDER IS USUALLY CLAMPED, GLUED, OR CLAMPED AND GLUED INTO POSITION._x000D_
THE LOTUS WRENCH IS A TOOL DESIGNED EXCLUSIVELY FOR INSTALLING TRUNCATED AND THREADED BALLS._x000D_
_x000D_
THE BALL IS SIMPLY PLACED ON A FLAT SURFACE, AND THE OPEN WRENCH IS PLACED OVER IT. THE SCREW IN THE SIDE OF THE WRENCH IS TIGHTENED, CLAMPING THE BALL SOLIDLY. THE BALL IS SCREWED INTO POSITION. WHEN THE SIDE-SCREW IS LOOSENED, THE WRENCH OPENS AND IS REMOVED._x000D_
_x000D_
THE WRENCH IS MADE OF NON-MARRING BRASS TO PREVENT DEGRADATION TO THE QUALITY OF THE BALL.
WHEN THREE OF THESE DEVICES (PART #40320) ARE RIGIDLY ATTACHED TO DIAGONAL CORNERS OF A COORDINATE MEASURING MACHINE PALLET, IT WILL EXACTLY DEFINE THE PALLET'S THREE DIMENSIONAL ADDRESS OR POSITION ON THE MEASURING MACHINE TABLE._x000D_
_x000D_
THE RELATIVE POSITION OF THESE THREADED TOOLING BALLS DEFINES THE FIXED LOCATION POINTS THAT ARE USED TO EXACTLY POSITION THE TEST PART ON THE PALLET SYSTEM. THIS APPROACH TO LOCATING THE PALLET IS A TREMENDOUS TIME SAVER._x000D_
_x000D_
THESE DEVICES ACTUALLY ALLOW A PALLET TO BE RANDOMLY POSITIONED ANYWHERE ON THE C.M.M. TABLE, AND YET THE COMPUTER HAS A PERFECT KNOWLEDGE OF THE TEST PART'S TRUE THREE DIMENSIONAL POSITION. THIS LOCATION IS RETRIEVED FROM THE DATA THAT WAS STORED DURING THE ORIGINAL MEASUREMENT OF THE TEST PART SOME TIME EARLIER._x000D_
_x000D_
THE THREE EXACTLY MATCHED HARDENED STAINLESS STEEL BALLS ARE THREE QUARTER INCH (1.9 CM) DIAMETER. THEY ARE PRECISION LAPPED SPHERICAL WITHIN LESS THAN FIVE MICROINCHES AND THE SURFACE IS POLISHED TO A FRACTION OF A MICROINCH._x000D_
_x000D_
THE SPHERE IS SECURELY ATTACHED TO THE HEAD OF A SHORT 1/4 INCH (6.3 CM) DIAMETER STAINLESS STEEL BOLT THAT HAS TWENTY THREADS PER INCH._x000D_
_x000D_
TO PREVENT A SLIGHT BUMP FROM SEPARATING THE BALL FROM THE BOLT, A 1/8 INCH (3.2 MM) DIAMETER PIN EXTENDS WELL UP INTO THE BALL AND DOWN INTO THE BOLT._x000D_
_x000D_
A STAINLESS STEEL WASHER AND A JAM NUT ARE SUPPLIED WITH EACH THREADED ADDRESS SPHERE TO RIGIDLY FIX THEIR POSITION ON THE PALLET._x000D_
_x000D_
IN ADDITION TO THEIR USE FOR LOCATING THE POSITION OF A PALLET ON THE C.M.M. TABLE, THESE DEVICES MAKE AN EXCELLENT MEASURING ARTIFACT AND TWO OR MORE OF THEM LEFT MOUNTED ON A PALLET CAN FORM AN INTERIM CHECKING DEVICE._x000D_
_x000D_
A LARGE ARRAY OF THESE BALLS CAN BE MOUNTED ON A SIMPLE PIECE OF METAL PLATE TO CONSTRUCT A VERY HIGH QUALITY BALL PLATE FOR COORDINATE MEASURING MACHINE EVALUATION._x000D_
_x000D_
WHEN BUILDING A LARGE ARTIFACT USING MANY BALLS, THE BALLS SHOULD BE ORDERED AS A SINGLE MASTER SET SO THAT ALL SPHERES WILL BE EXACTLY THE SAME DIAMETER._x000D_
ROUNDNESS MASTER EVALUATION STANDARD
_x000D_
_x000D_
MOST ROUNDNESS MEASURING MACHINES ARE SUPPLIED WITH A MASTER CALIBRATION SPHERE WHEN THEY ARE ORIGINALLY PURCHASED. AFTER SOME PERIOD OF USE, THESE HIGH QUALITY SPHERES ARE SO DEGRADED BY WEAR FROM STYLUS CONTACT AND/OR CORROSION THAT THEY ARE NO LONGER SUITABLE FOR USE._x000D_
_x000D_
PURCHASING REPLACEMENT MASTER CALIBRATION SPHERES FROM THE ORIGINAL EQUIPMENT MANUFACTURER IS EXPENSIVE INDEED._x000D_
_x000D_
THE ORIGINAL MASTER CALIBRATION SPHERES ARE USUALLY MADE OF LOW ALLOY CHROME STEEL. THIS MATERIAL HAS A UNIFORM STRUCTURE, GOOD HARDNESS, AND GOOD LONG TERM DIMENSIONAL STABILITY. THESE CHARACTERISTICS MAKE IT RELATIVELY EASY TO PRODUCE SPHERES OF EXCELLENT QUALITY, BUT THIS MATERIAL IS NOT VERY WEAR-RESISTANT AND IT IS VERY PRONE TO RUST._x000D_
_x000D_
THE MASTER CALIBRATION SPHERE FOR THE AUT-MS.5 IS MANUFACTURED FROM MICRO GRAIN TUNGSTEN CARBIDE. THIS MATERIAL IS MANY TIMES MORE WEAR-RESISTANT THAN HARD CHROME ALLOY STEEL AND IT HAS EXCELLENT LONG-TERM DIMENSIONAL STABILITY. IN ADDITION, THIS MATERIAL WILL NOT RUST, IT IS HIGHLY CORROSIVE RESISTANT. THE MASTER CALIBRATION SPHERE IS 0.500 INCH (12.7MM) DIAMETER._x000D_
_x000D_
THE TUNGSTEN CARBIDE MASTER CALIBRATION SPHERE IS PERMANENTLY ATTACHED TO A 3.00 INCH (76.2MM) DIAMETER STAINLESS STEEL FLANGE WITH A VERY HIGH SHEAR GLUE. IN ADDITION, THE JOINT IS REINFORCED WITH A STEEL PIN THAT PENETRATES DEEP INTO THE MASTER CALIBRATION SPHERE AND INTO THE FLANGE._x000D_
_x000D_
THE LOWER SURFACE OF THE STAINLESS STEEL FLANGE IS RECESSED TO LEAVE AN ANNULAR RING AROUND THE OUTSIDE EDGE. THIS RING IS PRECISION LAPPED OPTICALLY FLAT TO PROVIDE A STABLE INTERFACE WITH THE ROUNDNESS MEASURING MACHINE TABLE._x000D_
_x000D_
THE QUALITY OF THE MASTER CALIBRATION SPHERE IS STATE OF THE ART. IT IS SPHERICAL TO LESS THAN 2.5 MICRO-INCHES (50.8NM). NOTE: ALTHOUGH VERY ELABORATE LABORATORY TECHNIQUES CAN MEASURE ROUNDNESS TO SOMEWHAT FINER TOLERANCE, THIS IS GENERALLY ACCEPTED AS STATE OF THE ART FOR COMMERCIAL MEASUREMENT. THE MAXIMUM SURFACE ROUGHNESS OF THE MASTER CALIBRATION SPHERE IS 0.5 MICRO-INCHES (12.7NM)RA._x000D_
_x000D_
A PROTECTIVE CAP IS PROVIDED TO PRESERVE THE ORIGINAL HIGH-QUALITY OF THE MASTER SPHERE FROM ACCIDENTAL DAMAGE. THE MASTER SPHERE IS SHIPPED IN A PERMANENT STORAGE CASE._x000D_
_x000D_
EACH OF THE MASTER CALIBRATION SPHERES HAS A SERIAL NUMBER PERMANENTLY STAMPED INTO ITS STAINLESS STEEL FLANGE._x000D_
_x000D_
EVERY MASTER CALIBRATION SPHERE IS SUPPLIED WITH A POLAR CHART RECORDING TO VERIFY ITS SPHERICITY._x000D_
_x000D_
COMPARE ALL OF THE POSITIVE FEATURES AND THEN COMPARE THE PRICE._x000D_
_x000D_
CUSTOM-MANUFACTURED ROUNDNESS CALIBRATION MASTERS WILL BE MADE IN ANY SIZE AND OF ANY MATERIAL ON SPECIAL ORDER._x000D_
_x000D_
A MASTER CALIBRATION SPHERE IS ACTUALLY SELF-CALIBRATING. A KEY POINT IS PROVIDED ON THE TOP SURFACE OF THE MASTER SPHERE FLANGE. THIS KEY CONSISTS OF A RED DOT._x000D_
_x000D_
TO CALIBRATE THE MASTER CALIBRATION SPHERE, YOU SIMPLY RECORD A ROUNDNESS MEASUREMENT OF THE MASTER SPHERE AND THEN RELOCATE THE MASTER SPHERE TO A POSITION AT 180 DEGREES FROM THE ORIGINAL POSITION AND RECORD THE ROUNDNESS AGAIN. THE TWO RECORDINGS ARE THEN ANALYZED. THE ERRORS THAT MOVE WITH THE MASTER CALIBRATION SPHERE ARE ERRORS IN THE SPHERE AND THE ERRORS THAT REMAIN IN THEIR ORIGINAL POSITIONS ARE ERRORS IN THE MACHINE. FOR VERY CRITICAL EVALUATION, THE MASTER CALIBRATION SPHERE MAY BE INDEXED TO MORE THAN TWO POSITIONS.
HEAVY LOAD CARRYING CAPACITY SPHERICAL KINEMATIC COUPLING. _x000D_
_x000D_
THE KINEMATIC ELEMENTS CONSIST OF SEGMENTS OR SLICES OF A VERY LARGE SPHERICAL DIAMETER OR ELLIPSES._x000D_
_x000D_
THE TWO SECTIONS OF A LARGE SPHERICAL DIAMETER WITH A COMMON AXIS OF SYMMETRY._x000D_
_x000D_
AN ULTRA FINE GRAIN, HIGH CHROME, HIGH CARBON, STAINLESS STEEL, HARDENED TO 58 HRC, MINIMUM IS USED
PLAIN FLAT KINEMATIC COMPONENT
_x000D_
_x000D_ FOR MANY YEARS PAST THE TREND IN KINEMATIC COUPLING DESIGNS HAS SHUNNED THE CLASSICAL CONICAL CUP, VEE BLOCK AND FLAT PLANE AS DESCRIBED BY BOTH MAXWELL AND LORD KELVIN IN SEPARATE PUBLICATIONS IN THE LATE EIGHTEEN HUNDREDS. THIS RELUCTANCE WAS BASED ON THE GREAT DIFFICULTY OF GENERATING VERY HIGH QUALITY CONICAL AND VEE BLOCK SURFACES._x000D_
_x000D_ STANDARDIZED KINEMATIC COMPONENTS ARE NOW AVAILABLE THAT SOLVE THESE AGE OLD QUALITY LIMITATIONS. AVAILABILITY OF THESE COMPONENTS HAS REKINDLED INTEREST IN THE CLASSICAL DESIGNS WITH THE MANY ADVANTAGES THAT ARE OFFERED BY THE DIVERSE COMPONENTS. AN OUTSTANDING EXAMPLE OF THESE ADVANTAGES IS THE ABILITY OF AN AXIS TO PIVOT WITH UNHEARD OF ACCURACY ALONG THE LINE AXIS BETWEEN THE CONICAL CUP AND THE VEE BLOCK._x000D_
_x000D_ AMONG THE KINEMATIC PURISTS OUT THERE, THIS WILL END UP AS A BUTTON PUSHING OPPORTUNITY. IF THE VEE BLOCK IS POINTED AT THE BISECTOR OF THE KINEMATIC AXIS OF THE COUPLING, THE LINE AXIS OF THE PIVOT COULD UNDULATE BECAUSE THE TWO TANGENT CONTACTS ARE NOT ON THE PIVOT AXIS. IF ON THE OTHER HAND, THE VEE BLOCK IS POINTED PARALLEL TO THE AXIS, WE WANT TO DEPICT THAT WE ARE NO LONGER IN STRICT COMPLIANCE WITH KINEMATIC PRINCIPLES._x000D_
_x000D_ IF THERE IS ONE THING THAT WE HAVE LEARNED THROUGH THE YEARS, IS THAT KINEMATICS IN GENERAL ARE VERY FORGIVING._x000D_
_x000D_ A LINE OF STANDARDIZED FLAT COMPONENTS ARE AVAILABLE TO GO ALONG WITH THE CONICAL CUPS AND THE MORE SOPHISTICATED COMPONENTS LIKE THE ROSE BUD AND PRISMATIC COMPONENTS._x000D_
_x000D_ THE DESIGN OF THE FIRST OF THE STANDARD FLAT DEVICES IS FOR EVERYDAY APPLICATIONS. IT IS A DISK MADE OF MICRO "RAINED" STAINLESS STEEL THAT IS HARDENED TO 58 HRC MINIMUM. THESE DISKS ARE GROUND PARALLEL AND THE WORKING SURFACE IS LAPPED FLAT WITH A 2 MICROINCH (.05 MICROMETER) RA SURFACE QUALITY. THERE IS A BLIND THREADED HOLE IN THE BACK SURFACE TO HOLD THEM ON THE KINEMATIC PLATFORM._x000D_
THE 12 INCH BY 16 INCH (304MM BY 406MM) KINEMATIC PLATFORM IS A WELL-ESTABLISHED DESIGN, WITH YEARS OF SUCCESSFUL USE._x000D_
_x000D_
THIS SEASONED DESIGN IS RUGGED, BUT AT THE SAME TIME IT IS LIGHTWEIGHT._x000D_
_x000D_
A HIGH STIFFNESS IS ACHIEVED THROUGH AN INTEGRAL RIBBED STRUCTURE. THE CAST ALUMINUM DESIGN PROVIDES GOOD DAMPING AND HIGH STIFFNESS._x000D_
_x000D_
THE UPPER PLATFORM IS ONE AND ONE HALF INCHES (38 MM) THICK BUT WEIGHS ONLY 16 POUNDS, (7.2 KG). THE OVERALL HEIGHT FROM THE BOTTOM OF THE LOWER PLATFORM TO THE TOP OF THE UPPER PLATFORM IS THREE AND ONE QUARTER INCHES ( 3 1/4", 82.6 MM )._x000D_
_x000D_
THE KINEMATIC COUPLINGS USED ON THIS PLATFORM ARE OF A HIGH LOAD CARRYING DESIGN. IT USES THREE SPHERES OF THREE QUARTER INCH ( 3/4", 19MM ) DIAMETER ON THE BASE AND THREE CYLINDRICAL VEE'S ON THE UPPER PLATE. THE THREE SPHERES ARE NOT ORDINARY STEEL BEARING BALLS; BUT ARE ULTRA FINE GRAIN, HIGH CHROME, HIGH CARBON STAINLESS STEEL THAT IS HARDENED TO 58 HRC MINIMUM AND PRECISION LAPPED TO AFBMA INSTRUMENT QUALITY GRADE 10. STANDARD STEEL BEARING BALLS USED IN COMPETITIVE PRODUCTS ARE PRONE TO RUST AND ARE VERY SUSCEPTIBLE TO FRETTING, WHICH IS ONE OF THE MAJOR PROBLEMS OF KINEMATIC COUPLINGS._x000D_
_x000D_
THE KINEMATIC COUPLINGS IN THE UPPER PLATFORM CONSIST OF THREE PAIR OF ONE-HALF INCH ( 1/2", 12.7 MM) DIAMETER CYLINDERS THAT FORM THREE VEES. THESE CYLINDERS ARE SECURELY GLUED INTO THREE PRECISION-MACHINED TRENCHES, WITH A CERAMIC FILLED EPOXY, THAT HAS A 3000-POUND PER SQUARE INCH (535 KG PER SQUARE CM) SHEAR STRENGTH. THESE CYLINDERS ARE MADE OF EXACTLY THE SAME MATERIAL AND PROCESSED IN THE SAME MANNER AS THE PRECISION BALLS. AFTER HARDENING, THESE CYLINDERS ARE GROUND AND PRECISION LAPPED TO A SURFACE TEXTURE THAT IS BELOW ONE MICROINCH (25 NM) RA. THIS CONTRASTS WITH COMPETITIVE PRODUCTS THAT USE COMMERCIALLY GROUND ONLY DOWEL PINS, MADE OF CARBON STEEL THAT IS PRONE TO RUST AND VERY SUSCEPTIBLE TO FRETTING._x000D_
_x000D_
THERE ARE TWO STANDARD VERSIONS OF THE 12"-16" UPPER PLATFORMS._x000D_
_x000D_
IT IS AVAILABLE WITH A PLAIN FLAT TOP SURFACE, SO THAT OUR CUSTOMER CAN PROVIDE ANY CUSTOM MOUNTING FACILITIES THEY DESIRE; OR WE WILL BID MACHINING THE MOUNTING FEATURES TO YOUR BLUE PRINT OR ROUGH SKETCH. THE TOP SURFACE OF THIS PLATFORM IS GROUND FLAT. THIS PLAIN CONFIGURATION IS THE LEAST EXPENSIVE. IT IS PART NUMBER KP-12-16-P_x000D_
_x000D_
_x000D_
THE UPPER PLATFORM IS ALSO AVAILABLE IN OUR STANDARD BREADBOARD CONFIGURATION WITH FOUR PRECISION MACHINED TEE SLOTS THAT USE STANDARD THREE EIGHTHS OF AN INCH ( 3/8" ) OR M10 TEE-NUT HARDWARE. THIS ARRANGEMENT ALLOWS AN INFINITE VARIETY OF MOUNTING CONFIGURATIONS. THE TOP SURFACE OF THIS PLATFORM IS GROUND FLAT. THIS IS PART NUMBER KP-12-16-S._x000D_
_x000D_
THERE ARE ALSO TWO STANDARD VERSIONS OF THE LOWER PLATFORM. THE FIRST VERSION OF THE LOWER PLATFORM IS BUILT IN A RUGGED TRIANGULAR CONFIGURATION. THERE ARE THREE SLOTS THAT RUN THE LENGTH OF EACH LEG OF THE TRIANGLE, THAT WILL ACCEPT EITHER THREE EIGHTHS OF AN INCH OR M10 SOCKET HEAD CAP SCREWS, FOR HOLDING THIS PLATFORM TO ITS MOUNTING SURFACE. THERE IS ALSO A RECESSED RIDGE AROUND THE INSIDE AND OUTSIDE RIM OF THE TRIANGLE THAT WILL FACILITATE THE USE OF HOLD DOWN CLAMPING. THIS LOWER PLATFORM IS PART NUMBER KP-12-16-CS._x000D_
_x000D_
THE SECOND STANDARD VERSION OF THE LOWER PLATFORM CONSISTS OF THREE SEPARATE, ONE AND ONE HALF INCH ( 1 1/2", 38 MM) WIDE, BY ONE INCH ( 1", 25.4 MM) THICK, BY FIVE-INCHES ( 5", 127 MM) LONG BARS. EACH BAR HAS AN INSTRUMENT QUALITY, GRADE 10, SPHERE RIGIDLY MOUNTED ON ONE END AND A FOUR INCH LONG RECESSED SLOT, THAT WILL ACCEPT A THREE EIGHTHS OF AN INCH OR M10 SOCKET HEAD CAP SCREW TO HOLD IT DOWN. THIS SET OF 3 PIECES IS PART NUMBER KP-3-HEAVY-BAR._x000D_
_x000D_
WITH A SYMMETRICAL LIGHT LOAD, THE 12-16 PLATFORM CAN REPEAT IN ALL SIX DEGREES OF FREEDOM WITHIN 4 MICROINCHES (0.1 MICROMETERS)._x000D_
_x000D_
THIS PLATFORM WILL CARRY UP TO 100 POUNDS ( 45 KG ) OF LOAD SAFELY.
THE 12 INCH BY 16 INCH (304MM BY 406MM) KINEMATIC PLATFORM IS A WELL-ESTABLISHED DESIGN, WITH YEARS OF SUCCESSFUL USE._x000D_
_x000D_
THIS SEASONED DESIGN IS RUGGED, BUT AT THE SAME TIME IT IS LIGHTWEIGHT._x000D_
_x000D_
A HIGH STIFFNESS IS ACHIEVED THROUGH AN INTEGRAL RIBBED STRUCTURE. THE CAST ALUMINUM DESIGN PROVIDES GOOD DAMPING AND HIGH STIFFNESS._x000D_
_x000D_
THE UPPER PLATFORM IS ONE AND ONE HALF INCHES (38 MM) THICK BUT WEIGHS ONLY 16 POUNDS, (7.2 KG). THE OVERALL HEIGHT FROM THE BOTTOM OF THE LOWER PLATFORM TO THE TOP OF THE UPPER PLATFORM IS THREE AND ONE QUARTER INCHES ( 3 1/4", 82.6 MM )._x000D_
_x000D_
THE KINEMATIC COUPLINGS USED ON THIS PLATFORM ARE OF A HIGH LOAD CARRYING DESIGN. IT USES THREE SPHERES OF THREE QUARTER INCH ( 3/4", 19MM ) DIAMETER ON THE BASE AND THREE CYLINDRICAL VEE'S ON THE UPPER PLATE. THE THREE SPHERES ARE NOT ORDINARY STEEL BEARING BALLS; BUT ARE ULTRA FINE GRAIN, HIGH CHROME, HIGH CARBON STAINLESS STEEL THAT IS HARDENED TO 58 HRC MINIMUM AND PRECISION LAPPED TO AFBMA INSTRUMENT QUALITY GRADE 10. STANDARD STEEL BEARING BALLS USED IN COMPETITIVE PRODUCTS ARE PRONE TO RUST AND ARE VERY SUSCEPTIBLE TO FRETTING, WHICH IS ONE OF THE MAJOR PROBLEMS OF KINEMATIC COUPLINGS._x000D_
_x000D_
THE KINEMATIC COUPLINGS IN THE UPPER PLATFORM CONSIST OF THREE PAIR OF ONE-HALF INCH ( 1/2", 12.7 MM) DIAMETER CYLINDERS THAT FORM THREE VEES. THESE CYLINDERS ARE SECURELY GLUED INTO THREE PRECISION-MACHINED TRENCHES, WITH A CERAMIC FILLED EPOXY, THAT HAS A 3000-POUND PER SQUARE INCH (535 KG PER SQUARE CM) SHEAR STRENGTH. THESE CYLINDERS ARE MADE OF EXACTLY THE SAME MATERIAL AND PROCESSED IN THE SAME MANNER AS THE PRECISION BALLS. AFTER HARDENING, THESE CYLINDERS ARE GROUND AND PRECISION LAPPED TO A SURFACE TEXTURE THAT IS BELOW ONE MICROINCH (25 NM) RA. THIS CONTRASTS WITH COMPETITIVE PRODUCTS THAT USE COMMERCIALLY GROUND ONLY DOWEL PINS, MADE OF CARBON STEEL THAT IS PRONE TO RUST AND VERY SUSCEPTIBLE TO FRETTING._x000D_
_x000D_
THERE ARE TWO STANDARD VERSIONS OF THE 12"-16" UPPER PLATFORMS._x000D_
_x000D_
IT IS AVAILABLE WITH A PLAIN FLAT TOP SURFACE, SO THAT OUR CUSTOMER CAN PROVIDE ANY CUSTOM MOUNTING FACILITIES THEY DESIRE; OR WE WILL BID MACHINING THE MOUNTING FEATURES TO YOUR BLUE PRINT OR ROUGH SKETCH. THE TOP SURFACE OF THIS PLATFORM IS GROUND FLAT. THIS PLAIN CONFIGURATION IS THE LEAST EXPENSIVE. IT IS PART NUMBER KP-12-16-P_x000D_
_x000D_
_x000D_
THE UPPER PLATFORM IS ALSO AVAILABLE IN OUR STANDARD BREADBOARD CONFIGURATION WITH FOUR PRECISION MACHINED TEE SLOTS THAT USE STANDARD THREE EIGHTHS OF AN INCH ( 3/8" ) OR M10 TEE-NUT HARDWARE. THIS ARRANGEMENT ALLOWS AN INFINITE VARIETY OF MOUNTING CONFIGURATIONS. THE TOP SURFACE OF THIS PLATFORM IS GROUND FLAT. THIS IS PART NUMBER KP-12-16-S._x000D_
_x000D_
THERE ARE ALSO TWO STANDARD VERSIONS OF THE LOWER PLATFORM. THE FIRST VERSION OF THE LOWER PLATFORM IS BUILT IN A RUGGED TRIANGULAR CONFIGURATION. THERE ARE THREE SLOTS THAT RUN THE LENGTH OF EACH LEG OF THE TRIANGLE, THAT WILL ACCEPT EITHER THREE EIGHTHS OF AN INCH OR M10 SOCKET HEAD CAP SCREWS, FOR HOLDING THIS PLATFORM TO ITS MOUNTING SURFACE. THERE IS ALSO A RECESSED RIDGE AROUND THE INSIDE AND OUTSIDE RIM OF THE TRIANGLE THAT WILL FACILITATE THE USE OF HOLD DOWN CLAMPING. THIS LOWER PLATFORM IS PART NUMBER KP-12-16-CS._x000D_
_x000D_
THE SECOND STANDARD VERSION OF THE LOWER PLATFORM CONSISTS OF THREE SEPARATE, ONE AND ONE HALF INCH ( 1 1/2", 38 MM) WIDE, BY ONE INCH ( 1", 25.4 MM) THICK, BY FIVE-INCHES ( 5", 127 MM) LONG BARS. EACH BAR HAS AN INSTRUMENT QUALITY, GRADE 10, SPHERE RIGIDLY MOUNTED ON ONE END AND A FOUR INCH LONG RECESSED SLOT, THAT WILL ACCEPT A THREE EIGHTHS OF AN INCH OR M10 SOCKET HEAD CAP SCREW TO HOLD IT DOWN. THIS SET OF 3 PIECES IS PART NUMBER KP-3-HEAVY-BAR._x000D_
_x000D_
WITH A SYMMETRICAL LIGHT LOAD, THE 12-16 PLATFORM CAN REPEAT IN ALL SIX DEGREES OF FREEDOM WITHIN 4 MICROINCHES (0.1 MICROMETERS)._x000D_
_x000D_
THIS PLATFORM WILL CARRY UP TO 100 POUNDS ( 45 KG ) OF LOAD SAFELY.
THE 12 INCH BY 16 INCH (304MM BY 406MM) KINEMATIC PLATFORM IS A WELL-ESTABLISHED DESIGN, WITH YEARS OF SUCCESSFUL USE._x000D_
_x000D_
THIS SEASONED DESIGN IS RUGGED, BUT AT THE SAME TIME IT IS LIGHTWEIGHT._x000D_
_x000D_
A HIGH STIFFNESS IS ACHIEVED THROUGH AN INTEGRAL RIBBED STRUCTURE. THE CAST ALUMINUM DESIGN PROVIDES GOOD DAMPING AND HIGH STIFFNESS._x000D_
_x000D_
THE UPPER PLATFORM IS ONE AND ONE HALF INCHES (38 MM) THICK BUT WEIGHS ONLY 16 POUNDS, (7.2 KG). THE OVERALL HEIGHT FROM THE BOTTOM OF THE LOWER PLATFORM TO THE TOP OF THE UPPER PLATFORM IS THREE AND ONE QUARTER INCHES ( 3 1/4", 82.6 MM )._x000D_
_x000D_
THE KINEMATIC COUPLINGS USED ON THIS PLATFORM ARE OF A HIGH LOAD CARRYING DESIGN. IT USES THREE SPHERES OF THREE QUARTER INCH ( 3/4", 19MM ) DIAMETER ON THE BASE AND THREE CYLINDRICAL VEE'S ON THE UPPER PLATE. THE THREE SPHERES ARE NOT ORDINARY STEEL BEARING BALLS; BUT ARE ULTRA FINE GRAIN, HIGH CHROME, HIGH CARBON STAINLESS STEEL THAT IS HARDENED TO 58 HRC MINIMUM AND PRECISION LAPPED TO AFBMA INSTRUMENT QUALITY GRADE 10. STANDARD STEEL BEARING BALLS USED IN COMPETITIVE PRODUCTS ARE PRONE TO RUST AND ARE VERY SUSCEPTIBLE TO FRETTING, WHICH IS ONE OF THE MAJOR PROBLEMS OF KINEMATIC COUPLINGS._x000D_
_x000D_
THE KINEMATIC COUPLINGS IN THE UPPER PLATFORM CONSIST OF THREE PAIR OF ONE-HALF INCH ( 1/2", 12.7 MM) DIAMETER CYLINDERS THAT FORM THREE VEES. THESE CYLINDERS ARE SECURELY GLUED INTO THREE PRECISION-MACHINED TRENCHES, WITH A CERAMIC FILLED EPOXY, THAT HAS A 3000-POUND PER SQUARE INCH (535 KG PER SQUARE CM) SHEAR STRENGTH. THESE CYLINDERS ARE MADE OF EXACTLY THE SAME MATERIAL AND PROCESSED IN THE SAME MANNER AS THE PRECISION BALLS. AFTER HARDENING, THESE CYLINDERS ARE GROUND AND PRECISION LAPPED TO A SURFACE TEXTURE THAT IS BELOW ONE MICROINCH (25 NM) RA. THIS CONTRASTS WITH COMPETITIVE PRODUCTS THAT USE COMMERCIALLY GROUND ONLY DOWEL PINS, MADE OF CARBON STEEL THAT IS PRONE TO RUST AND VERY SUSCEPTIBLE TO FRETTING._x000D_
_x000D_
THERE ARE TWO STANDARD VERSIONS OF THE 12"-16" UPPER PLATFORMS._x000D_
_x000D_
IT IS AVAILABLE WITH A PLAIN FLAT TOP SURFACE, SO THAT OUR CUSTOMER CAN PROVIDE ANY CUSTOM MOUNTING FACILITIES THEY DESIRE; OR WE WILL BID MACHINING THE MOUNTING FEATURES TO YOUR BLUE PRINT OR ROUGH SKETCH. THE TOP SURFACE OF THIS PLATFORM IS GROUND FLAT. THIS PLAIN CONFIGURATION IS THE LEAST EXPENSIVE. IT IS PART NUMBER KP-12-16-P_x000D_
_x000D_
_x000D_
THE UPPER PLATFORM IS ALSO AVAILABLE IN OUR STANDARD BREADBOARD CONFIGURATION WITH FOUR PRECISION MACHINED TEE SLOTS THAT USE STANDARD THREE EIGHTHS OF AN INCH ( 3/8" ) OR M10 TEE-NUT HARDWARE. THIS ARRANGEMENT ALLOWS AN INFINITE VARIETY OF MOUNTING CONFIGURATIONS. THE TOP SURFACE OF THIS PLATFORM IS GROUND FLAT. THIS IS PART NUMBER KP-12-16-S._x000D_
_x000D_
THERE ARE ALSO TWO STANDARD VERSIONS OF THE LOWER PLATFORM. THE FIRST VERSION OF THE LOWER PLATFORM IS BUILT IN A RUGGED TRIANGULAR CONFIGURATION. THERE ARE THREE SLOTS THAT RUN THE LENGTH OF EACH LEG OF THE TRIANGLE, THAT WILL ACCEPT EITHER THREE EIGHTHS OF AN INCH OR M10 SOCKET HEAD CAP SCREWS, FOR HOLDING THIS PLATFORM TO ITS MOUNTING SURFACE. THERE IS ALSO A RECESSED RIDGE AROUND THE INSIDE AND OUTSIDE RIM OF THE TRIANGLE THAT WILL FACILITATE THE USE OF HOLD DOWN CLAMPING. THIS LOWER PLATFORM IS PART NUMBER KP-12-16-CS._x000D_
_x000D_
THE SECOND STANDARD VERSION OF THE LOWER PLATFORM CONSISTS OF THREE SEPARATE, ONE AND ONE HALF INCH ( 1 1/2", 38 MM) WIDE, BY ONE INCH ( 1", 25.4 MM) THICK, BY FIVE-INCHES ( 5", 127 MM) LONG BARS. EACH BAR HAS AN INSTRUMENT QUALITY, GRADE 10, SPHERE RIGIDLY MOUNTED ON ONE END AND A FOUR INCH LONG RECESSED SLOT, THAT WILL ACCEPT A THREE EIGHTHS OF AN INCH OR M10 SOCKET HEAD CAP SCREW TO HOLD IT DOWN. THIS SET OF 3 PIECES IS PART NUMBER KP-3-HEAVY-BAR._x000D_
_x000D_
WITH A SYMMETRICAL LIGHT LOAD, THE 12-16 PLATFORM CAN REPEAT IN ALL SIX DEGREES OF FREEDOM WITHIN 4 MICROINCHES (0.1 MICROMETERS)._x000D_
_x000D_
THIS PLATFORM WILL CARRY UP TO 100 POUNDS ( 45 KG ) OF LOAD SAFELY.
THIS EXTREMELY SMALL PLATFORM WILL CARRY AN ENORMOUS 50-POUND ( 23 KG ) LOAD._x000D_
_x000D_ THIS IS A PETITE DESIGN, BUT IT IS NOT A TOY. ITS ROBUST CONSTRUCTION USES A ONE HALF-INCH (1/2", 12.7 MM ) THICK ALUMINUM PLATE._x000D_
_x000D_ THE OVERALL HEIGHT OF THIS KINEMATIC PLATFORM FROM THE BASE TO THE TOP IS ONE AND ONE EIGHT INCHES (1 1/8", 1.125", 28.6 MM)._x000D_
_x000D_ IN STAYING WITH AN INDUSTRIAL DESIGN, THIS PLATFORM USES THREE LARGE, THREE-QUARTERS OF AN INCH (3/4", 19MM) DIAMETER SPHERES ON THE LOWER PLATFORM._x000D_
_x000D_ THESE SPHERES ARE NOT ORDINARY COMMERCIAL STEEL BEARING BALLS THAT ARE PRONE TO RUST AND VERY SUSCEPTIBLE TO FRETTING. OUR SPHERES ARE MADE OF EXTREMELY FINE-GRAINED, HIGH CHROME, HIGH CARBON, STAINLESS STEEL, THAT IS HARDENED TO 58 HRC MINIMUM._x000D_
_x000D_ THEIR SPHERICITY AND SURFACE QUALITY ARE PRECISION LAPPED TO AFBMA INSTRUMENT QUALITY GRADE 10._x000D_
_x000D_ THIS QUALITY PROVIDES REPEATABILITY THAT CAN BE ORDERS OF MAGNITUDE BETTER THAN THE CONVENTIONAL COMMERCIAL PRODUCT._x000D_
_x000D_ THE KINEMATIC SEATS IN THE UPPER PLATFORM USE THREE PAIRS OF PRECISION CYLINDERS THAT FORM THREE VEES. THESE CYLINDERS ARE GROUND AND PRECISION LAPPED TO A SURFACE TEXTURE THAT IS LESS THAN 1.0 MICROINCH (25 NANOMETERS) RA. THESE SIX CYLINDERS ARE GLUED INTO THREE PRECISION-MACHINED TRENCHES WITH A CERAMIC FILLED EPOXY TO PROVIDE ABSOLUTE RIGIDLY. THE SIX CYLINDERS ARE MADE OF THE SAME MATERIAL AND PROCESSED IN EXACTLY THE SAME MANNER AS THE ULTRA PRECISE BALLS_x000D_
_x000D_ THIS CONTRASTS WITH COMMERCIAL DOWEL PINS THAT ARE USED IN COMPETITIVE PRODUCTS. THESE GROUND ONLY CARBON STEEL DOWEL PINS ARE PRONE TO RUST AND ARE VERY SUSCEPTIBLE TO FRETTING, WHICH IS ONE OF THE MAJOR PROBLEMS, OF KINEMATIC COUPLINGS._x000D_
THIS EXTREMELY SMALL PLATFORM WILL CARRY AN ENORMOUS 50-POUND ( 23 KG ) LOAD._x000D_ _x000D_
THIS IS A PETITE DESIGN, BUT IT IS NOT A TOY. ITS ROBUST CONSTRUCTION USES A ONE HALF-INCH (1/2", 12.7 MM ) THICK ALUMINUM PLATE._x000D_ _x000D_
THE OVERALL HEIGHT OF THIS KINEMATIC PLATFORM FROM THE BASE TO THE TOP IS ONE AND ONE EIGHT INCHES (1 1/8", 1.125", 28.6 MM)._x000D_ _x000D_
IN STAYING WITH AN INDUSTRIAL DESIGN, THIS PLATFORM USES THREE LARGE, THREE-QUARTERS OF AN INCH (3/4", 19MM) DIAMETER SPHERES ON THE LOWER PLATFORM._x000D_ _x000D_
THESE SPHERES ARE NOT ORDINARY COMMERCIAL STEEL BEARING BALLS THAT ARE PRONE TO RUST AND VERY SUSCEPTIBLE TO FRETTING. OUR SPHERES ARE MADE OF EXTREMELY FINE-GRAINED, HIGH CHROME, HIGH CARBON, STAINLESS STEEL, THAT IS HARDENED TO 58 HRC MINIMUM._x000D_ _x000D_
THEIR SPHERICITY AND SURFACE QUALITY ARE PRECISION LAPPED TO AFBMA INSTRUMENT QUALITY GRADE 10._x000D_ _x000D_
THIS QUALITY PROVIDES REPEATABILITY THAT CAN BE ORDERS OF MAGNITUDE BETTER THAN THE CONVENTIONAL COMMERCIAL PRODUCT._x000D_ _x000D_
THE KINEMATIC SEATS IN THE UPPER PLATFORM USE THREE PAIRS OF PRECISION CYLINDERS THAT FORM THREE VEES. THESE CYLINDERS ARE GROUND AND PRECISION LAPPED TO A SURFACE TEXTURE THAT IS LESS THAN 1.0 MICROINCH (25 NANOMETERS) RA. THESE SIX CYLINDERS ARE GLUED INTO THREE PRECISION-MACHINED TRENCHES WITH A CERAMIC FILLED EPOXY TO PROVIDE ABSOLUTE RIGIDLY. THE SIX CYLINDERS ARE MADE OF THE SAME MATERIAL AND PROCESSED IN EXACTLY THE SAME MANNER AS THE ULTRA PRECISE BALLS_x000D_ _x000D_
THIS CONTRASTS WITH COMMERCIAL DOWEL PINS THAT ARE USED IN COMPETITIVE PRODUCTS. THESE GROUND ONLY CARBON STEEL DOWEL PINS ARE PRONE TO RUST AND ARE VERY SUSCEPTIBLE TO FRETTING, WHICH IS ONE OF THE MAJOR PROBLEMS, OF KINEMATIC COUPLINGS._x000D_ _x000D_
THIS EXTREMELY SMALL PLATFORM WILL CARRY AN ENORMOUS 50-POUND ( 23 KG ) LOAD.
THIS EXTREMELY SMALL PLATFORM WILL CARRY AN ENORMOUS 50-POUND ( 23 KG ) LOAD._x000D_
_x000D_
THIS IS A PETITE DESIGN, BUT IT IS NOT A TOY. ITS ROBUST CONSTRUCTION USES A ONE HALF-INCH (1/2", 12.7 MM ) THICK ALUMINUM PLATE._x000D_
_x000D_
THE OVERALL HEIGHT OF THIS KINEMATIC PLATFORM FROM THE BASE TO THE TOP IS ONE AND ONE EIGHT INCHES (1 1/8", 1.125", 28.6 MM)._x000D_
_x000D_
IN STAYING WITH AN INDUSTRIAL DESIGN, THIS PLATFORM USES THREE LARGE, THREE-QUARTERS OF AN INCH (3/4", 19MM) DIAMETER SPHERES ON THE LOWER PLATFORM._x000D_
_x000D_
THESE SPHERES ARE NOT ORDINARY COMMERCIAL STEEL BEARING BALLS THAT ARE PRONE TO RUST AND VERY SUSCEPTIBLE TO FRETTING. OUR SPHERES ARE MADE OF EXTREMELY FINE-GRAINED, HIGH CHROME, HIGH CARBON, STAINLESS STEEL, THAT IS HARDENED TO 58 HRC MINIMUM._x000D_
_x000D_
THEIR SPHERICITY AND SURFACE QUALITY ARE PRECISION LAPPED TO AFBMA INSTRUMENT QUALITY GRADE 10._x000D_
_x000D_
THIS QUALITY PROVIDES REPEATABILITY THAT CAN BE ORDERS OF MAGNITUDE BETTER THAN THE CONVENTIONAL COMMERCIAL PRODUCT._x000D_
_x000D_
THE KINEMATIC SEATS IN THE UPPER PLATFORM USE THREE PAIRS OF PRECISION CYLINDERS THAT FORM THREE VEES. THESE CYLINDERS ARE GROUND AND PRECISION LAPPED TO A SURFACE TEXTURE THAT IS LESS THAN 1.0 MICROINCH (25 NANOMETERS) RA. THESE SIX CYLINDERS ARE GLUED INTO THREE PRECISION-MACHINED TRENCHES WITH A CERAMIC FILLED EPOXY TO PROVIDE ABSOLUTE RIGIDLY. THE SIX CYLINDERS ARE MADE OF THE SAME MATERIAL AND PROCESSED IN EXACTLY THE SAME MANNER AS THE ULTRA PRECISE BALLS_x000D_
_x000D_
THIS CONTRASTS WITH COMMERCIAL DOWEL PINS THAT ARE USED IN COMPETITIVE PRODUCTS. THESE GROUND ONLY CARBON STEEL DOWEL PINS ARE PRONE TO RUST AND ARE VERY SUSCEPTIBLE TO FRETTING, WHICH IS ONE OF THE MAJOR PROBLEMS, OF KINEMATIC COUPLINGS._x000D_
_x000D_
THIS EXTREMELY SMALL PLATFORM WILL CARRY AN ENORMOUS 50-POUND ( 23 KG ) LOAD.
THIS EXTREMELY SMALL PLATFORM WILL CARRY AN ENORMOUS 50-POUND ( 23 KG ) LOAD._x000D_
_x000D_ THIS IS A PETITE DESIGN, BUT IT IS NOT A TOY. ITS ROBUST CONSTRUCTION USES A ONE HALF-INCH (1/2", 12.7 MM ) THICK ALUMINUM PLATE._x000D_
_x000D_ THE OVERALL HEIGHT OF THIS KINEMATIC PLATFORM FROM THE BASE TO THE TOP IS ONE AND ONE EIGHT INCHES (1 1/8", 1.125", 28.6 MM)._x000D_
_x000D_ IN STAYING WITH AN INDUSTRIAL DESIGN, THIS PLATFORM USES THREE LARGE, THREE-QUARTERS OF AN INCH (3/4", 19MM) DIAMETER SPHERES ON THE LOWER PLATFORM._x000D_
_x000D_ THESE SPHERES ARE NOT ORDINARY COMMERCIAL STEEL BEARING BALLS THAT ARE PRONE TO RUST AND VERY SUSCEPTIBLE TO FRETTING. OUR SPHERES ARE MADE OF EXTREMELY FINE-GRAINED, HIGH CHROME, HIGH CARBON, STAINLESS STEEL, THAT IS HARDENED TO 58 HRC MINIMUM._x000D_
_x000D_ THEIR SPHERICITY AND SURFACE QUALITY ARE PRECISION LAPPED TO AFBMA INSTRUMENT QUALITY GRADE 10._x000D_
_x000D_ THIS QUALITY PROVIDES REPEATABILITY THAT CAN BE ORDERS OF MAGNITUDE BETTER THAN THE CONVENTIONAL COMMERCIAL PRODUCT._x000D_
_x000D_ THE KINEMATIC SEATS IN THE UPPER PLATFORM USE THREE PAIRS OF PRECISION CYLINDERS THAT FORM THREE VEES. THESE CYLINDERS ARE GROUND AND PRECISION LAPPED TO A SURFACE TEXTURE THAT IS LESS THAN 1.0 MICROINCH (25 NANOMETERS) RA. THESE SIX CYLINDERS ARE GLUED INTO THREE PRECISION-MACHINED TRENCHES WITH A CERAMIC FILLED EPOXY TO PROVIDE ABSOLUTE RIGIDLY. THE SIX CYLINDERS ARE MADE OF THE SAME MATERIAL AND PROCESSED IN EXACTLY THE SAME MANNER AS THE ULTRA PRECISE BALLS_x000D_
_x000D_ THIS CONTRASTS WITH COMMERCIAL DOWEL PINS THAT ARE USED IN COMPETITIVE PRODUCTS. THESE GROUND ONLY CARBON STEEL DOWEL PINS ARE PRONE TO RUST AND ARE VERY SUSCEPTIBLE TO FRETTING, WHICH IS ONE OF THE MAJOR PROBLEMS, OF KINEMATIC COUPLINGS._x000D_
_x000D_ THIS EXTREMELY SMALL PLATFORM WILL CARRY AN ENORMOUS 50-POUND ( 23 KG ) LOAD.
THIS EXTREMELY SMALL PLATFORM WILL CARRY AN ENORMOUS 50-POUND ( 23 KG ) LOAD._x000D_
_x000D_
THIS IS A PETITE DESIGN, BUT IT IS NOT A TOY. ITS ROBUST CONSTRUCTION USES A ONE HALF-INCH (1/2", 12.7 MM ) THICK ALUMINUM PLATE._x000D_
_x000D_
THE OVERALL HEIGHT OF THIS KINEMATIC PLATFORM FROM THE BASE TO THE TOP IS ONE AND ONE EIGHT INCHES (1 1/8", 1.125", 28.6 MM)._x000D_
_x000D_
IN STAYING WITH AN INDUSTRIAL DESIGN, THIS PLATFORM USES THREE LARGE, THREE-QUARTERS OF AN INCH (3/4", 19MM) DIAMETER SPHERES ON THE LOWER PLATFORM._x000D_
_x000D_
THESE SPHERES ARE NOT ORDINARY COMMERCIAL STEEL BEARING BALLS THAT ARE PRONE TO RUST AND VERY SUSCEPTIBLE TO FRETTING. OUR SPHERES ARE MADE OF EXTREMELY FINE-GRAINED, HIGH CHROME, HIGH CARBON, STAINLESS STEEL, THAT IS HARDENED TO 58 HRC MINIMUM._x000D_
_x000D_
THEIR SPHERICITY AND SURFACE QUALITY ARE PRECISION LAPPED TO AFBMA INSTRUMENT QUALITY GRADE 10._x000D_
_x000D_
THIS QUALITY PROVIDES REPEATABILITY THAT CAN BE ORDERS OF MAGNITUDE BETTER THAN THE CONVENTIONAL COMMERCIAL PRODUCT._x000D_
_x000D_
THE KINEMATIC SEATS IN THE UPPER PLATFORM USE THREE PAIRS OF PRECISION CYLINDERS THAT FORM THREE VEES. THESE CYLINDERS ARE GROUND AND PRECISION LAPPED TO A SURFACE TEXTURE THAT IS LESS THAN 1.0 MICROINCH (25 NANOMETERS) RA. THESE SIX CYLINDERS ARE GLUED INTO THREE PRECISION-MACHINED TRENCHES WITH A CERAMIC FILLED EPOXY TO PROVIDE ABSOLUTE RIGIDLY. THE SIX CYLINDERS ARE MADE OF THE SAME MATERIAL AND PROCESSED IN EXACTLY THE SAME MANNER AS THE ULTRA PRECISE BALLS_x000D_
_x000D_
THIS CONTRASTS WITH COMMERCIAL DOWEL PINS THAT ARE USED IN COMPETITIVE PRODUCTS. THESE GROUND ONLY CARBON STEEL DOWEL PINS ARE PRONE TO RUST AND ARE VERY SUSCEPTIBLE TO FRETTING, WHICH IS ONE OF THE MAJOR PROBLEMS, OF KINEMATIC COUPLINGS._x000D_
_x000D_
THIS EXTREMELY SMALL PLATFORM WILL CARRY AN ENORMOUS 50-POUND ( 23 KG ) LOAD.
THIS EXTREMELY SMALL PLATFORM WILL CARRY AN ENORMOUS 50-POUND ( 23 KG ) LOAD._x000D_
_x000D_
THIS IS A PETITE DESIGN, BUT IT IS NOT A TOY. ITS ROBUST CONSTRUCTION USES A ONE HALF-INCH (1/2", 12.7 MM ) THICK ALUMINUM PLATE._x000D_
_x000D_
THE OVERALL HEIGHT OF THIS KINEMATIC PLATFORM FROM THE BASE TO THE TOP IS ONE AND ONE EIGHT INCHES (1 1/8", 1.125", 28.6 MM)._x000D_
_x000D_
IN STAYING WITH AN INDUSTRIAL DESIGN, THIS PLATFORM USES THREE LARGE, THREE-QUARTERS OF AN INCH (3/4", 19MM) DIAMETER SPHERES ON THE LOWER PLATFORM._x000D_
_x000D_
THESE SPHERES ARE NOT ORDINARY COMMERCIAL STEEL BEARING BALLS THAT ARE PRONE TO RUST AND VERY SUSCEPTIBLE TO FRETTING. OUR SPHERES ARE MADE OF EXTREMELY FINE-GRAINED, HIGH CHROME, HIGH CARBON, STAINLESS STEEL, THAT IS HARDENED TO 58 HRC MINIMUM._x000D_
_x000D_
THEIR SPHERICITY AND SURFACE QUALITY ARE PRECISION LAPPED TO AFBMA INSTRUMENT QUALITY GRADE 10._x000D_
_x000D_
THIS QUALITY PROVIDES REPEATABILITY THAT CAN BE ORDERS OF MAGNITUDE BETTER THAN THE CONVENTIONAL COMMERCIAL PRODUCT._x000D_
_x000D_
THE KINEMATIC SEATS IN THE UPPER PLATFORM USE THREE PAIRS OF PRECISION CYLINDERS THAT FORM THREE VEES. THESE CYLINDERS ARE GROUND AND PRECISION LAPPED TO A SURFACE TEXTURE THAT IS LESS THAN 1.0 MICROINCH (25 NANOMETERS) RA. THESE SIX CYLINDERS ARE GLUED INTO THREE PRECISION-MACHINED TRENCHES WITH A CERAMIC FILLED EPOXY TO PROVIDE ABSOLUTE RIGIDLY. THE SIX CYLINDERS ARE MADE OF THE SAME MATERIAL AND PROCESSED IN EXACTLY THE SAME MANNER AS THE ULTRA PRECISE BALLS_x000D_
_x000D_
THIS CONTRASTS WITH COMMERCIAL DOWEL PINS THAT ARE USED IN COMPETITIVE PRODUCTS. THESE GROUND ONLY CARBON STEEL DOWEL PINS ARE PRONE TO RUST AND ARE VERY SUSCEPTIBLE TO FRETTING, WHICH IS ONE OF THE MAJOR PROBLEMS, OF KINEMATIC COUPLINGS._x000D_
_x000D_
THIS EXTREMELY SMALL PLATFORM WILL CARRY AN ENORMOUS 50-POUND ( 23 KG ) LOAD.
THIS EXTREMELY SMALL PLATFORM WILL CARRY AN ENORMOUS 50-POUND ( 23 KG ) LOAD._x000D_
_x000D_
THIS IS A PETITE DESIGN, BUT IT IS NOT A TOY. ITS ROBUST CONSTRUCTION USES A ONE HALF-INCH (1/2", 12.7 MM ) THICK ALUMINUM PLATE._x000D_
_x000D_
THE OVERALL HEIGHT OF THIS KINEMATIC PLATFORM FROM THE BASE TO THE TOP IS ONE AND ONE EIGHT INCHES (1 1/8", 1.125", 28.6 MM)._x000D_
_x000D_
IN STAYING WITH AN INDUSTRIAL DESIGN, THIS PLATFORM USES THREE LARGE, THREE-QUARTERS OF AN INCH (3/4", 19MM) DIAMETER SPHERES ON THE LOWER PLATFORM._x000D_
_x000D_
THESE SPHERES ARE NOT ORDINARY COMMERCIAL STEEL BEARING BALLS THAT ARE PRONE TO RUST AND VERY SUSCEPTIBLE TO FRETTING. OUR SPHERES ARE MADE OF EXTREMELY FINE-GRAINED, HIGH CHROME, HIGH CARBON, STAINLESS STEEL, THAT IS HARDENED TO 58 HRC MINIMUM._x000D_
_x000D_
THEIR SPHERICITY AND SURFACE QUALITY ARE PRECISION LAPPED TO AFBMA INSTRUMENT QUALITY GRADE 10._x000D_
_x000D_
THIS QUALITY PROVIDES REPEATABILITY THAT CAN BE ORDERS OF MAGNITUDE BETTER THAN THE CONVENTIONAL COMMERCIAL PRODUCT._x000D_
_x000D_
THE KINEMATIC SEATS IN THE UPPER PLATFORM USE THREE PAIRS OF PRECISION CYLINDERS THAT FORM THREE VEES. THESE CYLINDERS ARE GROUND AND PRECISION LAPPED TO A SURFACE TEXTURE THAT IS LESS THAN 1.0 MICROINCH (25 NANOMETERS) RA. THESE SIX CYLINDERS ARE GLUED INTO THREE PRECISION-MACHINED TRENCHES WITH A CERAMIC FILLED EPOXY TO PROVIDE ABSOLUTE RIGIDLY. THE SIX CYLINDERS ARE MADE OF THE SAME MATERIAL AND PROCESSED IN EXACTLY THE SAME MANNER AS THE ULTRA PRECISE BALLS_x000D_
_x000D_
THIS CONTRASTS WITH COMMERCIAL DOWEL PINS THAT ARE USED IN COMPETITIVE PRODUCTS. THESE GROUND ONLY CARBON STEEL DOWEL PINS ARE PRONE TO RUST AND ARE VERY SUSCEPTIBLE TO FRETTING, WHICH IS ONE OF THE MAJOR PROBLEMS, OF KINEMATIC COUPLINGS._x000D_
_x000D_
THIS EXTREMELY SMALL PLATFORM WILL CARRY AN ENORMOUS 50-POUND ( 23 KG ) LOAD.
THE 12 INCH BY 16 INCH (304MM BY 406MM) KINEMATIC PLATFORM IS A WELL-ESTABLISHED DESIGN, WITH YEARS OF SUCCESSFUL USE._x000D_
_x000D_
THIS SEASONED DESIGN IS RUGGED, BUT AT THE SAME TIME IT IS LIGHTWEIGHT._x000D_
_x000D_
A HIGH STIFFNESS IS ACHIEVED THROUGH AN INTEGRAL RIBBED STRUCTURE. THE CAST ALUMINUM DESIGN PROVIDES GOOD DAMPING AND HIGH STIFFNESS._x000D_
_x000D_
THE UPPER PLATFORM IS ONE AND ONE HALF INCHES (38 MM) THICK BUT WEIGHS ONLY 16 POUNDS, (7.2 KG). THE OVERALL HEIGHT FROM THE BOTTOM OF THE LOWER PLATFORM TO THE TOP OF THE UPPER PLATFORM IS THREE AND ONE QUARTER INCHES ( 3 1/4", 82.6 MM )._x000D_
_x000D_
THE KINEMATIC COUPLINGS USED ON THIS PLATFORM ARE OF A HIGH LOAD CARRYING DESIGN. IT USES THREE SPHERES OF THREE QUARTER INCH ( 3/4", 19MM ) DIAMETER ON THE BASE AND THREE CYLINDRICAL VEE'S ON THE UPPER PLATE. THE THREE SPHERES ARE NOT ORDINARY STEEL BEARING BALLS; BUT ARE ULTRA FINE GRAIN, HIGH CHROME, HIGH CARBON STAINLESS STEEL THAT IS HARDENED TO 58 HRC MINIMUM AND PRECISION LAPPED TO AFBMA INSTRUMENT QUALITY GRADE 10. STANDARD STEEL BEARING BALLS USED IN COMPETITIVE PRODUCTS ARE PRONE TO RUST AND ARE VERY SUSCEPTIBLE TO FRETTING, WHICH IS ONE OF THE MAJOR PROBLEMS OF KINEMATIC COUPLINGS._x000D_
_x000D_
THE KINEMATIC COUPLINGS IN THE UPPER PLATFORM CONSIST OF THREE PAIR OF ONE-HALF INCH ( 1/2", 12.7 MM) DIAMETER CYLINDERS THAT FORM THREE VEES. THESE CYLINDERS ARE SECURELY GLUED INTO THREE PRECISION-MACHINED TRENCHES, WITH A CERAMIC FILLED EPOXY, THAT HAS A 3000-POUND PER SQUARE INCH (535 KG PER SQUARE CM) SHEAR STRENGTH. THESE CYLINDERS ARE MADE OF EXACTLY THE SAME MATERIAL AND PROCESSED IN THE SAME MANNER AS THE PRECISION BALLS. AFTER HARDENING, THESE CYLINDERS ARE GROUND AND PRECISION LAPPED TO A SURFACE TEXTURE THAT IS BELOW ONE MICROINCH (25 NM) RA. THIS CONTRASTS WITH COMPETITIVE PRODUCTS THAT USE COMMERCIALLY GROUND ONLY DOWEL PINS, MADE OF CARBON STEEL THAT IS PRONE TO RUST AND VERY SUSCEPTIBLE TO FRETTING._x000D_
_x000D_
THERE ARE TWO STANDARD VERSIONS OF THE 12"-16" UPPER PLATFORMS._x000D_
_x000D_
IT IS AVAILABLE WITH A PLAIN FLAT TOP SURFACE, SO THAT OUR CUSTOMER CAN PROVIDE ANY CUSTOM MOUNTING FACILITIES THEY DESIRE; OR WE WILL BID MACHINING THE MOUNTING FEATURES TO YOUR BLUE PRINT OR ROUGH SKETCH. THE TOP SURFACE OF THIS PLATFORM IS GROUND FLAT. THIS PLAIN CONFIGURATION IS THE LEAST EXPENSIVE. IT IS PART NUMBER KP-12-16-P_x000D_
_x000D_
_x000D_
THE UPPER PLATFORM IS ALSO AVAILABLE IN OUR STANDARD BREADBOARD CONFIGURATION WITH FOUR PRECISION MACHINED TEE SLOTS THAT USE STANDARD THREE EIGHTHS OF AN INCH ( 3/8" ) OR M10 TEE-NUT HARDWARE. THIS ARRANGEMENT ALLOWS AN INFINITE VARIETY OF MOUNTING CONFIGURATIONS. THE TOP SURFACE OF THIS PLATFORM IS GROUND FLAT. THIS IS PART NUMBER KP-12-16-S._x000D_
_x000D_
THERE ARE ALSO TWO STANDARD VERSIONS OF THE LOWER PLATFORM. THE FIRST VERSION OF THE LOWER PLATFORM IS BUILT IN A RUGGED TRIANGULAR CONFIGURATION. THERE ARE THREE SLOTS THAT RUN THE LENGTH OF EACH LEG OF THE TRIANGLE, THAT WILL ACCEPT EITHER THREE EIGHTHS OF AN INCH OR M10 SOCKET HEAD CAP SCREWS, FOR HOLDING THIS PLATFORM TO ITS MOUNTING SURFACE. THERE IS ALSO A RECESSED RIDGE AROUND THE INSIDE AND OUTSIDE RIM OF THE TRIANGLE THAT WILL FACILITATE THE USE OF HOLD DOWN CLAMPING. THIS LOWER PLATFORM IS PART NUMBER KP-12-16-CS._x000D_
_x000D_
THE SECOND STANDARD VERSION OF THE LOWER PLATFORM CONSISTS OF THREE SEPARATE, ONE AND ONE HALF INCH ( 1 1/2", 38 MM) WIDE, BY ONE INCH ( 1", 25.4 MM) THICK, BY FIVE-INCHES ( 5", 127 MM) LONG BARS. EACH BAR HAS AN INSTRUMENT QUALITY, GRADE 10, SPHERE RIGIDLY MOUNTED ON ONE END AND A FOUR INCH LONG RECESSED SLOT, THAT WILL ACCEPT A THREE EIGHTHS OF AN INCH OR M10 SOCKET HEAD CAP SCREW TO HOLD IT DOWN. THIS SET OF 3 PIECES IS PART NUMBER KP-3-HEAVY-BAR._x000D_
_x000D_
WITH A SYMMETRICAL LIGHT LOAD, THE 12-16 PLATFORM CAN REPEAT IN ALL SIX DEGREES OF FREEDOM WITHIN 4 MICROINCHES (0.1 MICROMETERS)._x000D_
_x000D_
THIS PLATFORM WILL CARRY UP TO 100 POUNDS ( 45 KG ) OF LOAD SAFELY.
AN ADDITIONAL FEATURE OF THE 6 X 6 PRE ASSEMBLED KINEMATIC PLATFORM IS THE AVAILABILITY OF SUB-PLATES. THESE INEXPENSIVE SUB-PLATES ARE THE FULL 6-INCH BY 6 INCH (152.4 MM BY 152.4 MM) AND ARE THREE-EIGHTHS INCH (9.52 MM) THICK._x000D_
_x000D_ THEY ARE PRECISION GROUND FLAT AND PARALLEL. THERE ARE THREE COUNTER SUNK, ONE QUARTER INCH (1/4", 0.25", 6.3 MM) DIAMETER HOLES, THAT EXACTLY MATCH THE HOLE PATTERN IN THE DRILLED AND TAPPED UPPER PLATFORM (OUR PART NUMBER KP-6-6-T).THREE FLATHEAD SCREWS ARE SUPPLIED WITH EACH SUB-PLATE, FOR ATTACHMENT._x000D_
_x000D_ THIS INEXPENSIVE SUB-PLATE (OUR PART NUMBER SP-6-6) HAS A PLAIN FLAT UPPER SURFACE THAT CAN BE CUSTOM TAILORED TO HOLD YOUR PAYLOAD.
THIS EXTREMELY SMALL PLATFORM WILL CARRY AN ENORMOUS 50-POUND ( 23 KG ) LOAD._x000D_ _x000D_
THIS IS A PETITE DESIGN, BUT IT IS NOT A TOY. ITS ROBUST CONSTRUCTION USES A ONE HALF-INCH (1/2", 12.7 MM ) THICK ALUMINUM PLATE._x000D_ _x000D_
THE OVERALL HEIGHT OF THIS KINEMATIC PLATFORM FROM THE BASE TO THE TOP IS ONE AND ONE EIGHT INCHES (1 1/8", 1.125", 28.6 MM)._x000D_ _x000D_
IN STAYING WITH AN INDUSTRIAL DESIGN, THIS PLATFORM USES THREE LARGE, THREE-QUARTERS OF AN INCH (3/4", 19MM) DIAMETER SPHERES ON THE LOWER PLATFORM._x000D_ _x000D_
THESE SPHERES ARE NOT ORDINARY COMMERCIAL STEEL BEARING BALLS THAT ARE PRONE TO RUST AND VERY SUSCEPTIBLE TO FRETTING. OUR SPHERES ARE MADE OF EXTREMELY FINE-GRAINED, HIGH CHROME, HIGH CARBON, STAINLESS STEEL, THAT IS HARDENED TO 58 HRC MINIMUM._x000D_ _x000D_
THEIR SPHERICITY AND SURFACE QUALITY ARE PRECISION LAPPED TO AFBMA INSTRUMENT QUALITY GRADE 10._x000D_ _x000D_
THIS QUALITY PROVIDES REPEATABILITY THAT CAN BE ORDERS OF MAGNITUDE BETTER THAN THE CONVENTIONAL COMMERCIAL PRODUCT._x000D_ _x000D_
THE KINEMATIC SEATS IN THE UPPER PLATFORM USE THREE PAIRS OF PRECISION CYLINDERS THAT FORM THREE VEES. THESE CYLINDERS ARE GROUND AND PRECISION LAPPED TO A SURFACE TEXTURE THAT IS LESS THAN 1.0 MICROINCH (25 NANOMETERS) RA. THESE SIX CYLINDERS ARE GLUED INTO THREE PRECISION-MACHINED TRENCHES WITH A CERAMIC FILLED EPOXY TO PROVIDE ABSOLUTE RIGIDLY. THE SIX CYLINDERS ARE MADE OF THE SAME MATERIAL AND PROCESSED IN EXACTLY THE SAME MANNER AS THE ULTRA PRECISE BALLS_x000D_ _x000D_
THIS CONTRASTS WITH COMMERCIAL DOWEL PINS THAT ARE USED IN COMPETITIVE PRODUCTS. THESE GROUND ONLY CARBON STEEL DOWEL PINS ARE PRONE TO RUST AND ARE VERY SUSCEPTIBLE TO FRETTING, WHICH IS ONE OF THE MAJOR PROBLEMS, OF KINEMATIC COUPLINGS._x000D_ _x000D_
THIS EXTREMELY SMALL PLATFORM WILL CARRY AN ENORMOUS 50-POUND ( 23 KG ) LOAD.
THIS EXTREMELY SMALL PLATFORM WILL CARRY AN ENORMOUS 50-POUND ( 23 KG ) LOAD._x000D_
_x000D_ THIS IS A PETITE DESIGN, BUT IT IS NOT A TOY. ITS ROBUST CONSTRUCTION USES A ONE HALF-INCH (1/2", 12.7 MM ) THICK ALUMINUM PLATE._x000D_
_x000D_ THE OVERALL HEIGHT OF THIS KINEMATIC PLATFORM FROM THE BASE TO THE TOP IS ONE AND ONE EIGHT INCHES (1 1/8", 1.125", 28.6 MM)._x000D_
_x000D_ IN STAYING WITH AN INDUSTRIAL DESIGN, THIS PLATFORM USES THREE LARGE, THREE-QUARTERS OF AN INCH (3/4", 19MM) DIAMETER SPHERES ON THE LOWER PLATFORM._x000D_
_x000D_ THESE SPHERES ARE NOT ORDINARY COMMERCIAL STEEL BEARING BALLS THAT ARE PRONE TO RUST AND VERY SUSCEPTIBLE TO FRETTING. OUR SPHERES ARE MADE OF EXTREMELY FINE-GRAINED, HIGH CHROME, HIGH CARBON, STAINLESS STEEL, THAT IS HARDENED TO 58 HRC MINIMUM._x000D_
_x000D_ THEIR SPHERICITY AND SURFACE QUALITY ARE PRECISION LAPPED TO AFBMA INSTRUMENT QUALITY GRADE 10._x000D_
_x000D_ THIS QUALITY PROVIDES REPEATABILITY THAT CAN BE ORDERS OF MAGNITUDE BETTER THAN THE CONVENTIONAL COMMERCIAL PRODUCT._x000D_
_x000D_ THE KINEMATIC SEATS IN THE UPPER PLATFORM USE THREE PAIRS OF PRECISION CYLINDERS THAT FORM THREE VEES. THESE CYLINDERS ARE GROUND AND PRECISION LAPPED TO A SURFACE TEXTURE THAT IS LESS THAN 1.0 MICROINCH (25 NANOMETERS) RA. THESE SIX CYLINDERS ARE GLUED INTO THREE PRECISION-MACHINED TRENCHES WITH A CERAMIC FILLED EPOXY TO PROVIDE ABSOLUTE RIGIDLY. THE SIX CYLINDERS ARE MADE OF THE SAME MATERIAL AND PROCESSED IN EXACTLY THE SAME MANNER AS THE ULTRA PRECISE BALLS_x000D_
_x000D_ THIS CONTRASTS WITH COMMERCIAL DOWEL PINS THAT ARE USED IN COMPETITIVE PRODUCTS. THESE GROUND ONLY CARBON STEEL DOWEL PINS ARE PRONE TO RUST AND ARE VERY SUSCEPTIBLE TO FRETTING, WHICH IS ONE OF THE MAJOR PROBLEMS, OF KINEMATIC COUPLINGS._x000D_
_x000D_ THIS EXTREMELY SMALL PLATFORM WILL CARRY AN ENORMOUS 50-POUND ( 23 KG ) LOAD.
AN ADDITIONAL FEATURE OF THE 3 X 3 PRE ASSEMBLED KINEMATIC PLATFORM IS THE AVAILABILITY OF SUB-PLATES._x000D_
_x000D_
THESE INEXPENSIVE SUB-PLATES ARE THE FULL 3-INCH BY 3 INCH (76.2 MM BY 76.2 MM) AND ARE ONE-QUARTER INCH (1/4", 6.3 MM) THICK. THEY ARE PRECISION GROUND FLAT AND PARALLEL._x000D_
_x000D_
THERE ARE THREE COUNTER SUNK, ONE QUARTER INCH (1/4", 6.3 MM) DIAMETER HOLES, THAT EXACTLY MATCH THE HOLE PATTERN. THIS INEXPENSIVE SUB-PLATE (OUR PART NUMBER SP-3-3) HAS A PLAIN FLAT UPPER SURFACE THAT CAN BE CUSTOM TAILORED TO HOLD YOUR PAYLOAD.
AN ADDITIONAL FEATURE OF THE 6 X 6 PRE ASSEMBLED KINEMATIC PLATFORM IS THE AVAILABILITY OF SUB-PLATES. THESE INEXPENSIVE SUB-PLATES ARE THE FULL 6-INCH BY 6 INCH (152.4 MM BY 152.4 MM) AND ARE THREE-EIGHTHS INCH (9.52 MM) THICK._x000D_
_x000D_ THEY ARE PRECISION GROUND FLAT AND PARALLEL. THERE ARE THREE COUNTER SUNK, ONE QUARTER INCH (1/4", 0.25", 6.3 MM) DIAMETER HOLES, THAT EXACTLY MATCH THE HOLE PATTERN IN THE DRILLED AND TAPPED UPPER PLATFORM (OUR PART NUMBER KP-6-6-T).THREE FLATHEAD SCREWS ARE SUPPLIED WITH EACH SUB-PLATE, FOR ATTACHMENT._x000D_
_x000D_ THIS INEXPENSIVE SUB-PLATE (OUR PART NUMBER SP-6-6) HAS A PLAIN FLAT UPPER SURFACE THAT CAN BE CUSTOM TAILORED TO HOLD YOUR PAYLOAD.


